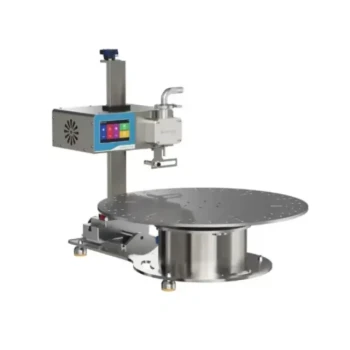
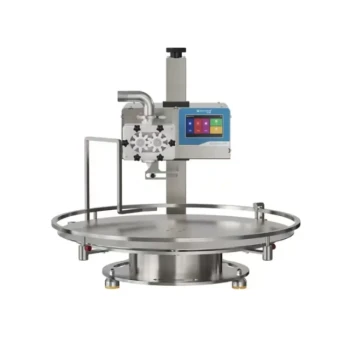
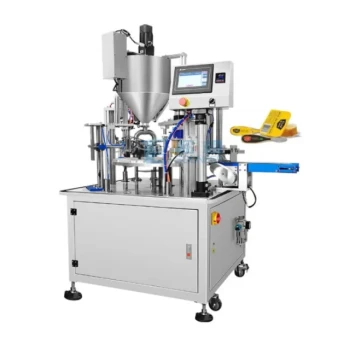
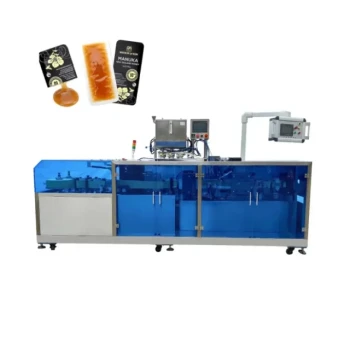
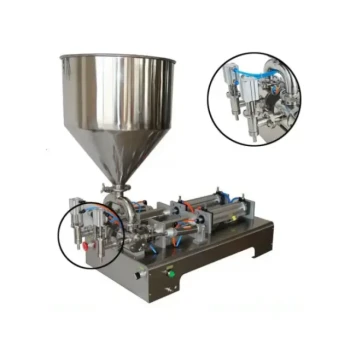
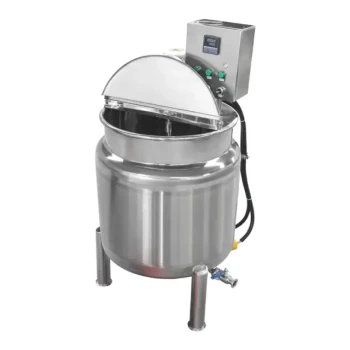
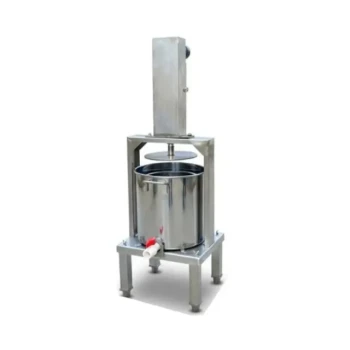
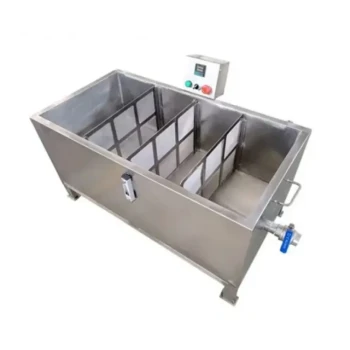
Spezialisierte Honigschleuder- und Abfüllmaschinen optimieren die Verarbeitung durch die Kombination von effizienter Gewinnung, hygienischer Handhabung, präziser Dosierung und schneller Versiegelung. Zentrifugalschleudern gewinnen mehr Honig aus den Waben mit weniger Rückständen, während automatisierte oder halbautomatische Abfüllsysteme den Fluss, das Füllvolumen, das Verpackungsgewicht und die Konsistenz der Versiegelung steuern. Durch die Reduzierung des manuellen Kontakts und die Begrenzung der Exposition gegenüber Luft und der äußeren Umgebung helfen diese Maschinen gewerblichen Imkereien, Händlern und Wiederverkäufern dabei, hygienischen, gleichmäßigen und marktreifen Honig effizienter zu liefern.
Der zentrale Vorteil ist die Prozesskontrolle: Spezialausrüstung reduziert das Risiko von Kontamination und Produktverlusten und verbessert gleichzeitig den Durchsatz, die Arbeitseffizienz, die Füllgenauigkeit und die Verpackungskonsistenz.
Wie Spezialausrüstung die Honigverarbeitung optimiert
Effizientere Honiggewinnung
Zentrifugale Honigschleudern entfernen Honig effizient aus den Waben und minimieren die Rückstände in den Rahmen. Dies kann die Ausbeute verbessern und einen gleichmäßigeren Honigfluss für nachgelagerte Filter-, Lager- oder Abfüllprozesse gewährleisten.
Die Ausrüstung reduziert zudem den körperlichen Aufwand bei der Gewinnung, was es gewerblichen Imkern ermöglicht, größere Ernten mit weniger Arbeitsstunden zu verarbeiten.
Ein kontinuierlicher Weg von der Ernte bis zur Flasche
Integrierte Verarbeitungsanlagen schaffen einen standardisierteren Arbeitsablauf von der Gewinnung bis zur Abfüllung und Versiegelung. Dies reduziert unnötige Transfers zwischen offenen Behältern und begrenzt die Möglichkeiten für Verschüttungen, Verzögerungen oder Umweltkontaminationen.
Für Großhändler und Distributoren erleichtert ein vorhersehbarer Arbeitsablauf die Produktionsplanung und unterstützt eine zuverlässigere Auftragsabwicklung während saisonaler Nachfragespitzen.
Geringerer manueller Aufwand
Automatisierte und halbautomatische Systeme reduzieren die Anzahl der Male, die Mitarbeiter Honig, Behälter, Verschlüsse und Abfüllwerkzeuge direkt handhaben müssen. Weniger manueller Kontakt bedeutet im Allgemeinen weniger Möglichkeiten für Kontaminationen und weniger Inkonsistenzen zwischen den Produktionschargen.
Das Ergebnis ist ein besser wiederholbarer Prozess, der dokumentiert und auf verschiedene Produktformate skaliert werden kann.
Wie Abfüllmaschinen die Honigqualität erhalten
Präzise Fluss- und Dosiersteuerung
Honig variiert in der Viskosität je nach floraler Herkunft, Temperatur und Lagerbedingungen. Spezialisierte Abfüllmaschinen nutzen gesteuerte Pump- und Dosiersysteme, um diese Schwankungen zu bewältigen und gleichmäßige Dosen abzugeben.
Eine präzise volumetrische Steuerung hilft dabei, einheitliche Verpackungsgewichte beizubehalten, Überfüllungen zu reduzieren und verlässliche Kennzeichnungen sowie kommerzielle Spezifikationen zu unterstützen.
Reduzierte Luftexposition
Geschlossene Abfüllsysteme minimieren die Zeit, in der der Honig während der Abfüllung der offenen Luft ausgesetzt ist. Dies reduziert das Risiko einer Umweltkontamination und begrenzt die Feuchtigkeitsaufnahme, was wichtig ist, da Honig Feuchtigkeit aus einer feuchten Umgebung aufnehmen kann.
Eine kontrollierte Abfüllung hilft zudem, übermäßigen Lufteinschluss zu reduzieren, der das Aussehen, das Aroma oder die Produktstabilität beeinträchtigen könnte.
Temperatur- und Druckmanagement
Eine angemessene Steuerung von Temperatur und Abfülldruck hilft, einen stetigen Fluss aufrechtzuerhalten, ohne den Honig unnötigem Verarbeitungsstress auszusetzen. Stabile Bedingungen sind besonders wertvoll, wenn Honige mit unterschiedlichen Viskositäten oder ausgeprägten aromatischen Profilen verarbeitet werden.
Die Ausrüstung sollte entsprechend dem Honigtyp und den Betriebsanforderungen konfiguriert werden, anstatt eine Einstellung für jedes Produkt zu verwenden.
Schnelle, sichere Versiegelung
Präzises Verschließen und Versiegeln schließt das Produkt nach der Abfüllung schnell ab. Eine sichere Versiegelung schützt den Honig vor externer Kontamination, Feuchtigkeitseintritt und Auslaufen während der Lagerung, des Transports und der Handhabung im Einzelhandel.
Eine konsistente Versiegelung verbessert zudem das professionelle Erscheinungsbild der fertigen Verpackung und stärkt das Kundenvertrauen in das Produkt.
Warum hygienisches Design wichtig ist
Hygienischer Produktkontakt
Pumpen in Sanitärqualität, Komponenten mit Lebensmittelkontakt und reinigbare Produktwege tragen dazu bei, die Reinheit des Honigs während der gesamten Verarbeitung zu erhalten. Ausrüstung mit zugänglichen Oberflächen und geeigneten Reinigungsverfahren lässt sich leichter konform mit den Anforderungen an den Umgang mit Lebensmitteln halten.
Die Maschine allein garantiert keine Lebensmittelsicherheit; die Hygiene hängt von der Konstruktion der Ausrüstung, den Reinigungspraktiken, der Wartung und der Disziplin des Bedieners ab.
Physische Trennung des Produktflusses
Geschlossene und unterteilte Ausrüstung hilft, den Honig von den umliegenden Arbeitsbereichen zu trennen und unnötige Exposition gegenüber Menschen, Werkzeugen und luftgetragenen Verunreinigungen zu reduzieren. Diese physische Isolierung unterstützt eine stabilere Qualität von der Gewinnung bis zur Endverpackung.
Das Prinzip ist einfach: Je weniger unkontrollierte Kontaktpunkte im Prozess vorhanden sind, desto einfacher ist es, die Hygiene konsequent zu verwalten.
Schutz der natürlichen Eigenschaften
Eine sorgfältig kontrollierte Verarbeitung trägt dazu bei, den natürlichen Geschmack, das Aroma, das Aussehen und die ernährungsphysiologischen Qualitäten des Honigs zu bewahren. Eine präzise Handhabung ist besonders wichtig für Produkte, die als Premium-, sortenreine, biologische oder natürliche Gesundheitsprodukte vermarktet werden.
Abfüllanlagen sollten geeignete Lager- und Verarbeitungsbedingungen ergänzen, da die Abfüllung allein keine Probleme korrigieren kann, die durch übermäßige Hitze, schlechte Lagerung oder ungeeignete Rohstoffe verursacht wurden.
Kommerzielle Vorteile für B2B-Käufer
Höherer Durchsatz bei geringerem Arbeitsaufwand
Automatisierung ermöglicht es den Bedienern, mehr Behälter in einer konsistenten Reihenfolge zu füllen und zu versiegeln. Dies erhöht die Produktionskapazität bei gleichzeitiger Verringerung der Abhängigkeit von repetitiven manuellen Abfüll- und Wiegeaufgaben.
Halbautomatische Systeme können ein praktisches Gleichgewicht für kleinere Imkereien bieten, während vollautomatische Linien besser für größere Verarbeiter mit nachhaltigem Volumen geeignet sind.
Vorhersehbarere Produktkosten
Präzise Dosierung reduziert Überfüllungen und erleichtert die Prognose des Materialverbrauchs. Geringere Arbeitsanforderungen und weniger Verpackungsinkonsistenzen können zudem die Kostenstruktur jedes Produktionslaufs verbessern.
Diese Effizienzen sind für Händler und Wiederverkäufer wichtig, da verlässliche Stückkosten eine wettbewerbsfähigere Preisgestaltung und eine klarere Margenplanung unterstützen.
Stärkere Marktpräsentation
Einheitliche Füllstände, saubere Behälter, sichere Verschlüsse und eine konsistente Kennzeichnung schaffen ein professionelleres Endprodukt. Die Verpackungsqualität kann die Akzeptanz im Einzelhandel beeinflussen und dazu beitragen, Premium-Honig in überfüllten Märkten zu differenzieren.
Zuverlässige Maschinen helfen Lieferanten zudem, die gleiche Präsentation über verschiedene Flaschengrößen und Produktvarianten hinweg beizubehalten.
Einfachere Koordinierung von Lieferung und Service
Für B2B-Kunden geht der Wert der Maschine über die Ausrüstung selbst hinaus. Ein kompetenter Lieferant sollte die Produktauswahl, Konfiguration, Ersatzteile, technische Beratung, Kundendienst und eine effiziente Lieferung unterstützen.
Die Beschaffung aus einer Hand kann die Einkaufsabläufe vereinfachen, wenn ein Unternehmen Schleudern, Abfüllanlagen, Versiegelungskomponenten und zugehörige Verarbeitungsbedarfsartikel aus einem koordinierten Produktportfolio benötigt.
Verständnis der Kompromisse
Automatisierung erfordert eine geeignete Einrichtung
Eine Abfüllmaschine muss auf die Viskosität des Honigs, die Behälterabmessungen, die erforderliche Dosis, das Produktionsvolumen und den verfügbaren Strom oder Arbeitsplatz abgestimmt sein. Eine ungeeignete Konfiguration kann zu inkonsistentem Fluss, Tropfen, Verzögerungen oder unnötiger Wartung führen.
Käufer sollten die Betriebsanforderungen definieren, bevor sie zwischen manueller, halbautomatischer und vollautomatischer Ausrüstung wählen.
Hygiene bleibt eine betriebliche Verantwortung
Automatisierte Ausrüstung reduziert Handhabungsrisiken, eliminiert sie jedoch nicht. Teile mit Produktkontakt erfordern weiterhin eine planmäßige Reinigung, Inspektion und Wartung, und die Bediener müssen dokumentierte Hygieneverfahren befolgen.
Mangelnde Hygiene kann eine gut konstruierte Maschine genauso leicht beeinträchtigen wie einen manuellen Prozess.
Höhere Leistungsfähigkeit kann höhere Investitionen bedeuten
Vollautomatische Systeme erfordern im Allgemeinen mehr Kapital, Installationsplanung, Bedienerschulung und technischen Support. Für einen kleinen Imker rechtfertigt die zusätzliche Kapazität möglicherweise nicht die Kosten, es sei denn, Wachstum oder Lohnabfüllung sind geplant.
Ein halbautomatisches System kann einen besseren Wert bieten, wenn die Produktionsvolumina moderat sind oder die Produktformate häufig wechseln.
Qualität hängt vom gesamten Prozess ab
Gewinnung, Filtration, Lagerung, Temperaturmanagement, Abfüllung, Versiegelung und Transport beeinflussen das Endprodukt. Ein Präzisionsfüller kann keine Qualität wiederherstellen, die durch längere Luftexposition, übermäßige Erhitzung, Feuchtigkeitseinwirkung oder ungeeignete Lagerbedingungen verloren gegangen ist.
Die Auswahl der Ausrüstung sollte daher Teil einer vollständigen Prozesskontrollstrategie sein.
Wie Sie dies auf Ihren Betrieb anwenden
Das richtige System hängt von Ihrem Produktionsmaßstab, Ihrer Produktpalette, Ihren Qualitätsanforderungen und Ihren Vertriebsverpflichtungen ab.
- Wenn Ihr Hauptaugenmerk auf höherem Durchsatz liegt: Wählen Sie automatisierte Gewinnungs-, Abfüll- und Versiegelungsanlagen, die den geplanten Volumina entsprechen und repetitive manuelle Arbeit reduzieren.
- Wenn Ihr Hauptaugenmerk auf Premium-Produktqualität liegt: Priorisieren Sie geschlossene hygienische Wege, kontrollierten Fluss, geeignetes Temperaturmanagement, minimale Luftexposition und eine schnelle, sichere Versiegelung.
- Wenn Ihr Hauptaugenmerk auf präziser kommerzieller Verpackung liegt: Wählen Sie Präzisionsdosier- und Wiegesteuerungen, die gleichmäßige Füllvolumina beibehalten und gleichzeitig Produktverluste minimieren.
- Wenn Ihr Hauptaugenmerk auf regulatorischer und hygienischer Konformität liegt: Bewerten Sie Materialien mit Lebensmittelkontakt, Reinigbarkeit, Hygieneverfahren, Dokumentation und den technischen Support des Lieferanten gemeinsam.
- Wenn Ihr Hauptaugenmerk auf flexiblem B2B-Vertrieb liegt: Arbeiten Sie mit einem Lieferanten zusammen, der kompatible Schleudern, Füller, Versiegelungsanlagen, Ersatzteile und reaktionsschnellen Service aus einer koordinierten Quelle anbietet.
Mit der richtigen Ausrüstung und betrieblicher Disziplin können Honigunternehmen die Gewinnung in einen schnelleren, saubereren und verlässlicheren Abfüllprozess verwandeln und gleichzeitig den kommerziellen Wert des Produkts schützen.
Zusammenfassungstabelle:
| Aspekt | Vorteil |
|---|---|
| Effiziente Gewinnung | Zentrifugalschleudern erhöhen die Honigausbeute und reduzieren den Arbeitsaufwand. |
| Prozesskontrolle | Geschlossene Systeme reduzieren Kontaminationen und verbessern die Chargenkonsistenz. |
| Präzise Abfüllung | Automatisierte Dosierung sorgt für einheitliche Füllvolumina und reduziert Überfüllungen. |
| Hygienisches Design | Sanitäre Wege schützen die Reinheit und die natürlichen Eigenschaften des Honigs. |
| Sichere Versiegelung | Schnelles Verschließen erhält die Frische und die professionelle Präsentation. |
| Kommerzielle Skalierbarkeit | Automatisierung steigert den Durchsatz und senkt die Stückkosten für B2B-Käufer. |
Bereit, Ihre Honigverarbeitungslinie aufzurüsten? HONESTBEE bietet eine umfassende Palette an Gewinnungs- und Abfüllmaschinen, die speziell auf gewerbliche Imkereien und Händler zugeschnitten sind. Unsere Beschaffung aus einer Hand, schnelle Lieferung und fachkundige Unterstützung helfen Ihnen, Effizienz und Qualität zu maximieren. Kontaktieren Sie uns noch heute, um Ihre Anforderungen zu besprechen und eine maßgeschneiderte Lösung zu erhalten.
Ähnliche Produkte
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Kommerzielle rotierende Honigabfüllmaschine für die Produktion
- Economy Small Honey Filling Machine Honigflaschenfüller Verpackungsmaschine
Andere fragen auch
- Welche Rolle spielt die professionelle Honigabfüllanlage bei der Qualitätskontrolle? Gewährleistung von Konsistenz und Produktstabilität
- Wie helfen Honigabfüll- und Verarbeitungsmaschinen bei der Erhaltung von heimischen Bienenprodukten? Steigern Sie den Wert mit HONESTBEE-Technologie
- Wie stellen Hochpräzisions-Honigabfüllmaschinen die Qualität sicher? Optimieren Sie Ihre kommerzielle Produktion mit HONESTBEE
- Was sind die gängigen Arten von Abfüllmaschinen für Honig? Die richtige Lösung für Ihren Bienenstand wählen
- Wie funktionieren Honigabfüllmaschinen? Präzision und Geschwindigkeit für Ihren Bienenstand