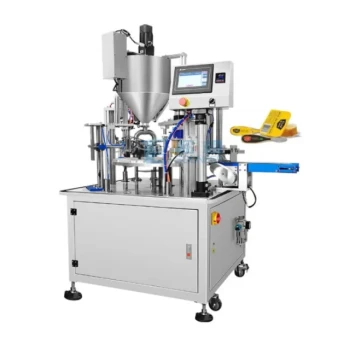
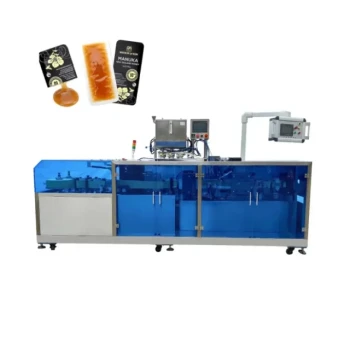
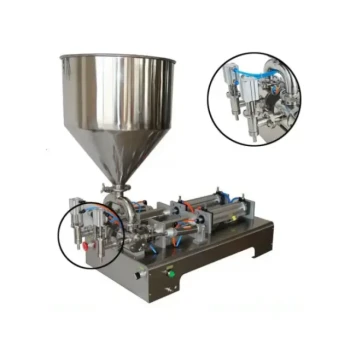
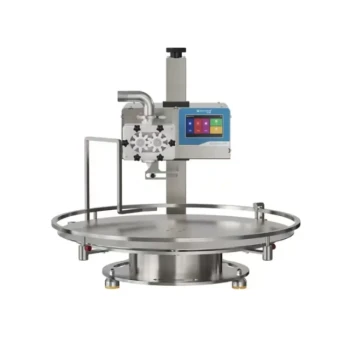
Automatisierte Honigabfüll- und Verpackungsausrüstung sichert die Produktqualität durch die Integration präziser Dosierung mit fortschrittlicher hermetischer Versiegelung und Temperaturregelung. Diese Systeme verhindern Feuchtigkeitsaufnahme und Gärung, während sie natürliche Enzyme und aromatische Verbindungen durch kontrollierte, niedertemperierte Verarbeitung bewahren. Durch den Wegfall manuelle Handhabung stellen diese Maschinen sicher, dass jede Einheit internationalen Lebensmittelsicherheitsstandards entspricht und die Haltbarkeit über mehrere Jahre stabil bleibt.
Automatisierte Ausrüstung schafft eine sterile, kontrollierte Umgebung, die Honig vor seinen Hauptbedrohungen schützt – Feuchtigkeit und Kontamination – und sicherstellt, dass das Endprodukt seine natürliche Integrität und seinen kommerziellen Wert in der gesamten globalen Lieferkette behält.
Erhaltung der natürlichen Integrität durch Temperaturregelung
Schutz wärmeempfindlicher Enzyme
Honig ist ein bioaktives Produkt, das empfindliche Enzyme wie Amylase und Katalase enthält, die durch übermäßige Hitze leicht zerstört werden. Automatisierte Systeme nutzen integrierte Temperaturregeleinheiten, um die Abfüllung bei der niedrigstmöglichen Temperatur zu ermöglichen, die für den Fluss erforderlich ist. Diese Präzision stellt sicher, dass das Nährstoffprofil und die medizinischen Eigenschaften des Honigs vom Imkereibetrieb bis zum Verbraucher intakt bleiben.
Erhaltung aromatischer Verbindungen und Geschmack
Hochpräzise Ausrüstung minimiert die Zeit, in der Honig während der Verarbeitung der Umgebung ausgesetzt ist. Schnelles, niedertemperiertes Abfüllen verhindert die Verflüchtigung empfindlicher aromatischer Verbindungen. Dies hält das Geschmacksprofil konsistent, ein entscheidender Faktor für Distributoren, die Premiummarken verwalten, die auf spezifische Blütennoten angewiesen sind.
Beseitigung von Kontaminations- und Gärungsrisiken
Die Rolle der hermetischen Versiegelung
Feuchtigkeit ist der Hauptkatalysator für Honiggärung und Verderb. Automatisierte Verpackungslinien bieten eine hermetisch versiegelte Umgebung und schaffen eine luftdichte Barriere, die verhindert, dass der Honig Feuchtigkeit aus der Atmosphäre aufnimmt. Diese Versiegelung ist die Grundlage für eine langfristige Haltbarkeitsstabilität und verlängert die Verwendbarkeit des Produkts oft um Jahre.
Verhinderung von Sekundärkontamination
Manuelle Handhabung ist eine bedeutende Quelle für die Einbringung von Mikroben in der Lebensmittelverpackung. Automatisierte, geschlossene Systemabfüllung isoliert das Produkt vor menschlichem Kontakt und luftgetragenen Schadstoffen. Durch die Einhaltung strenger Lebensmittelsicherheits- und Compliance-Standards reduzieren diese Systeme das Risiko kostspieliger Produktrückrufe für Großhändler und Wiederverkäufer.
Ingenieurtechnische Konsistenz für den globalen Markt
Hochpräzise Volumendosierung
Konsistenz ist eine Voraussetzung für den modernen kommerziellen Handel. Automatisierte Maschinen verwenden präzise Dosierpumpen, um sicherzustellen, dass jede Flasche das genaue Nettogewicht enthält, das von internationalen Handelsvorschriften gefordert wird. Dies eliminiert Materialabfall und stellt sicher, dass Distributoren standardisierte Einheiten erhalten, die für den sofortigen Einzelhandel bereit sind.
Handhabung hoher Viskosität und Kristallisation
Die physikalischen Eigenschaften von Honig variieren stark, von flüssigem Blütenhonig bis zu dickem, viskosem Kastanienhonig. Professionelle Ausrüstung ist darauf ausgelegt, diese spezifischen Viskositätsprofile ohne Tropfen oder Verstopfungen zu bewältigen. Diese mechanische Zuverlässigkeit sorgt für hohe Produktionseffizienz und ein einheitliches Produkterscheinungsbild über gesamte Chargen hinweg.
Verständnis der Kompromisse und technischen Herausforderungen
Ausgleich zwischen Geschwindigkeit und Produktstabilität
Während die Hochgeschwindigkeitsabfüllung den Durchsatz erhöht, kann übermäßige mechanische Bewegung Luftblasen einführen, die zu unschönem Schäumen oder vorzeitiger Kristallisation führen. Das Finden des „Sweet Spot“ bei der Maschinenkalibrierung ist unerlässlich, um visuelle Attraktivität und Kaufreiz zu erhalten.
Wartungs- und Sanitäranforderungen
Die Komplexität automatisierter Dosiersysteme erfordert einen disziplinierten Wartungsplan. Rückstandsbildung in einem geschlossenen System kann die Hygiene gefährden, wenn sie nicht mit professionellen Reinigung-im-System (CIP)-Protokollen verwaltet wird. Für B2B-Partner ist die Beschaffung von Ausrüstung bei Anbietern mit tiefgreifendem technischem Fachwissen entscheidend, um diese operativen Fallstricke zu vermeiden.
Die richtige Wahl für Ihr Ziel treffen
Als Distributor oder Großhändler hängt die Auswahl der richtigen Ausrüstung oder des richtigen Beschaffungspartners von Ihren spezifischen Marktanforderungen und Volumenzielen ab.
- Wenn Ihr Hauptfokus auf der Erhaltung der Premiumqualität liegt: Priorisieren Sie Systeme mit fortschrittlicher Niedertemperatursteuerung und vakuumversiegelter Abfüllung, um die natürliche Enzymaktivität zu schützen.
- Wenn Ihr Hauptfokus auf dem Hochvolumen-Vertrieb liegt: Investieren Sie in hochpräzise Quantifizierungstechnologie, die schnelle Reaktionszeiten und ultraschnelle Lieferung durch effiziente Auftragsabwicklung betont.
- Wenn Ihr Hauptfokus auf der internationalen Compliance liegt: Stellen Sie sicher, dass die Maschinen Verpackungen in geschlossenen Systemen nutzen, um die strengsten globalen Lebensmittelsicherheits- und Hygienestandards zu erfüllen.
Durch die Nutzung automatisierter Präzision und professioneller Branchenexpertise können Unternehmen sicherstellen, dass ihre Honigprodukte im gesamten Vertriebsnetz stabil, sicher und hochmarktfähig bleiben.
Zusammenfassungstabelle:
| Hauptmerkmal | Funktionaler Nutzen | Auswirkung auf Produktqualität & Stabilität |
|---|---|---|
| Temperaturregelung | Schützt wärmeempfindliche Enzyme | Bewahrt Nährstoffprofil und natürliche Blütendüfte. |
| Hermetische Versiegelung | Luftdichte Feuchtigkeitsbarriere | Verhindert Gärung und sichert mehrjährige Haltbarkeit. |
| Präzisionsdosierung | Gleichmäßige Gewichts-/Volumenabfüllung | Garantiert die Einhaltung internationaler Handelsvorschriften und null Abfall. |
| Design mit geschlossenem System | Beseitigt manuellen Kontakt | Verhindert Sekundärkontamination und mikrobielles Wachstum. |
Skalieren Sie Ihren Honigvertrieb mit HONESTBEE
Sind Sie auf der Suche nach der Optimierung Ihrer Produktionslinie oder der Erweiterung Ihres Großhandelsinventars? HONESTBEE ist Ihr Premiumpartner für One-Stop-Imkerei- und Verarbeitungslösungen. Wir richten uns speziell an kommerzielle Imkereibetriebe, Distributoren und B2B-Wiederverkäufer und bieten ein umfassendes, breites Produktportfolio – von hochpräzisen Honigabfüll- und Bienenstockmaschinen bis hin zu wesentlichen Branchenverbrauchsmaterialien.
Warum eine Partnerschaft mit uns?
- Tiefgreifende Branchenexpertise: Fortschrittliche Maschinen, die entwickelt wurden, um globale Lebensmittelsicherheitsstandards zu erfüllen.
- Premium-Handelsdienstleistungen: Dedizierte Unterstützung für OEM/ODM-Anforderungen und Maximierung Ihrer Gewinnmargen.
- Schnelle Auftragsabwicklung: Ultraschnelle Lieferung und effiziente Auftragsverarbeitung, um Ihre Lieferkette widerstandsfähig zu halten.
Bereit, Ihre Produktqualität zu steigern? Kontaktieren Sie HONESTBEE noch heute, um über unsere Großhandelsangebote und technischen Lösungen zu sprechen.
Referenzen
- Małgorzata Dżugan, Monika Tomczyk. Gospodarcze i środowiskowe znaczenie pszczoły miodnej. DOI: 10.15584/pjsd.2024.28.1.7
Dieser Artikel basiert auch auf technischen Informationen von HonestBee Wissensdatenbank .
Ähnliche Produkte
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Automatisierte Präzisions-Verpackungs-Drehtisch-Honiglöffel-Füllung-Versiegelung-Verpackungsmaschine
- Automatische Einzeldosis-Snap & Squeeze-Honigbeutel-Verpackungsmaschine
- Kleine Honigabfüllmaschine mit doppelter Düse für die Verpackung von Honigbeuteln
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
Andere fragen auch
- Warum sind vollautomatische Honigabfüll- und Verpackungslinien unerlässlich? Steigern Sie den Marktwert und die Qualität Ihres Honigs
- Was ist eine vollautomatische Honigabfüllanlage? Optimieren Sie Ihre Produktion mit hochpräziser Automatisierung
- Wie wirken sich automatisierte Honigabfüll- und Verpackungsmaschinen auf die Rentabilität aus? Steigern Sie Ihre Margen mit HONESTBEE-Technologie
- Wie tragen automatische Honigabfüll- und Verpackungsmaschinen zum Marktwert von Honigprodukten bei? Maximieren Sie Ihren ROI
- Wie mindern industrietaugliche, automatisierte Honigabfüll- und Verpackungsmaschinen das Risiko einer physischen Kontamination?