Die Kontamination mit systemischen Insektiziden kann die Reinheit von Rohhonig bereits vor Beginn der Extraktion beeinträchtigen. Neonicotinoide wie Imidacloprid und Clothianidin werden von Nutzpflanzen aufgenommen und durch das Pflanzengewebe in den Blütennektar transportiert, wo Rückstände über Tage oder Monate bestehen bleiben können. Kontaminierter Nektar kann zudem lipophile Pestizidrückstände aus belasteten Wachswaben aufnehmen, und die Umwandlung von Nektar in Honig entfernt diese Verbindungen nicht zuverlässig. Saubere, hygienische Honigverarbeitungs- und Abfüllmaschinen sind daher unerlässlich, um Sekundärkontaminationen zu verhindern, die Produktqualität zu schützen und die kommerziellen Anforderungen an die Lebensmittelsicherheit zu erfüllen.
Die Reinheit von Honig hängt sowohl vom Bienenstockumfeld als auch von der Verarbeitungslinie ab. Rückstandsanalysen identifizieren kontaminierte Chargen, während saubere Bienenstockkomponenten sowie hygienische, temperaturgesteuerte Maschinen dazu beitragen, sicherzustellen, dass akzeptabler Honig während der Extraktion, Filtration und Abfüllung rein bleibt.
Wie Insektizide in Rohhonig gelangen
Kontamination beginnt im Sammelgebiet
Honigbienen sammeln Nektar in weiten landwirtschaftlichen und ökologischen Gebieten. Wenn systemische Insektizide auf blühende Pflanzen ausgebracht werden, können die Pflanzen die Wirkstoffe durch das Phloem in den Blütennektar transportieren.
Diese Rückstände können für sammelnde Bienen über lange Zeiträume verfügbar bleiben. Infolgedessen kann die Kontamination bereits an der Stelle erfolgen, an der der Nektar gesammelt wird, noch bevor der Imker die Möglichkeit hat, ihn zu verarbeiten.
Kontaminiertes Wachs schafft einen zweiten Pfad
Wachswaben können lipophile chemische Rückstände in ihren Zellwänden speichern. Selbst wenn frisch gesammelter Nektar nicht kontaminiert ist, kann er Rückstände aufnehmen, nachdem er in pestizidbelasteten Waben gelagert wurde.
Dies macht Wachsmittelwände, Rahmen und andere Bienenstockkomponenten zu einem Teil des gesamten Reinheitskontrollsystems. Der Austausch oder die Verwaltung kontaminierter Waben ist ebenso wichtig wie die Überwachung des umliegenden landwirtschaftlichen Umfelds.
Die Umwandlung zu Honig entfernt keine synthetischen Rückstände
Die Umwandlung von Nektar in Honig verändert dessen Konzentration, Feuchtigkeit und Zuckerprofil, garantiert jedoch nicht die Zerstörung oder Entfernung synthetischer Insektizide. Rückstände können daher im fertigen Rohhonig verbleiben.
Einige Untersuchungen haben Neonicotinoid-Rückstände in bis zu 70 % der kommerziellen Honigproben gemeldet, insbesondere in landwirtschaftlichen Regionen. Das genaue Risiko hängt vom lokalen Pestizideinsatz, den Expositionsniveaus, den Sammelmustern der Bienen und den Testmethoden ab.
Was Kontamination für die kommerzielle Reinheit bedeutet
Rückstände sind ein Problem der Lebensmittelsicherheit
Pestizidkontaminationen können dazu führen, dass eine Charge die geltenden Anforderungen an Lebensmittelsicherheit und Marktzugang nicht erfüllt. Ein optisch klarer oder natürlich schmeckender Honig kann dennoch Rückstände enthalten, die nur durch Laboranalysen nachweisbar sind.
Für kommerzielle Imkereien kann Reinheit nicht allein nach dem Aussehen beurteilt werden. Chargenweise Tests sind erforderlich, um kontaminierte Ernten vor dem Mischen, Verpacken oder Vertrieb zu identifizieren.
Reinheit umfasst mehr als die Abwesenheit von Pestiziden
Kommerzielle Honigstandards behandeln üblicherweise mehrere physikalisch-chemische Eigenschaften. Referenzparameter umfassen eine Feuchtigkeit von nicht mehr als 20 %, einen Saccharosegehalt von maximal 5 %, ein Fructose-Glucose-Verhältnis von mindestens 1 und eine Mindestpollenanzahl von 25.000 Körnern pro Gramm.
Reiner Honig sollte zudem keine zugesetzten Lebensmittelzutaten, synthetische Zucker wie C4-Zucker oder Antibiotika enthalten. Übermäßiges Erhitzen muss vermieden werden, da dies die natürliche Zusammensetzung und die Qualitätsindikatoren des Honigs verändern kann.
Kontamination kann den Marktwert mindern
Eine abgelehnte oder zurückgerufene Charge verursacht direkte Kosten für Tests, Wiederaufarbeitung, Entsorgung und Kundenmanagement. Sie kann zudem das Vertrauen von Großhändlern, Distributoren, Einzelhändlern und industriellen Abnehmern schädigen.
Zuverlässige Reinheitskontrollen schützen mehr als nur eine einzelne Lieferung. Sie unterstützen konsistente Spezifikationen, Wiederkäufe und den Zugang zu Märkten mit strengeren Compliance-Erwartungen.
Warum saubere Verarbeitungs- und Abfüllmaschinen wichtig sind
Ausrüstung kann Kontamination kontrollieren oder verbreiten
Honigverarbeitungsanlagen kommen direkt mit großen Produktmengen in Kontakt. Rückstände in Pumpen, Filtern, Rohren, Abfüllköpfen, Ventilen oder Lagerbereichen können von einer Charge auf die nächste übertragen werden.
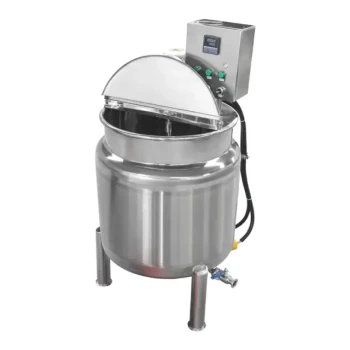
Ein hygienisches System mit reinigbaren, lebensmittelechten Oberflächen und kontrolliertem Produktfluss reduziert dieses Risiko der chargenübergreifenden Kontamination. Hygienische Edelstahlkomponenten sind besonders wichtig, da sie eine effektive Reinigung unterstützen und korrosionsbeständig sind.
Geschlossene Systeme reduzieren die Sekundärexposition
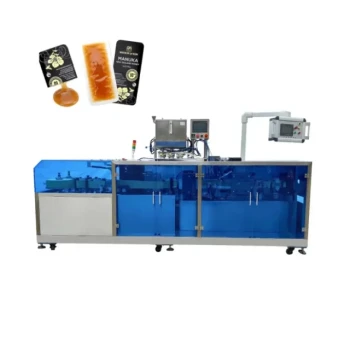
Vollständig geschlossene Verarbeitungs- und Abfüllsysteme begrenzen den Kontakt mit Staub, Feuchtigkeit, Fremdkörpern und Umweltschadstoffen. Sie reduzieren zudem unnötige manuelle Handhabung während des Transfers und der Verpackung.
Versiegelte Arbeitsabläufe tragen dazu bei, den Honig vor Oxidation und externer Kontamination zu schützen, während er von der Extraktion über die Filtration bis zur Abfüllung gelangt. Dies ist besonders wertvoll für kommerzielle Großbetriebe, bei denen wiederholte manuelle Handhabung mehr Möglichkeiten für Fehler bietet.
Präzise Abfüllung schützt die Produktkonsistenz
Volumetrische Abfüllmaschinen bieten eine kontrollierte Dosierung und wiederholbare Verpackungsgewichte. Eine konsistente Abfüllung unterstützt eine genaue Kennzeichnung, Bestandsplanung und Auftragsabwicklung für Distributoren und Großhändler.
Präzision begrenzt zudem Verschüttungen und Produktansammlungen an der Abfüllanlage. Sauberere Betriebsbedingungen machen die Hygiene handhabbarer und reduzieren das Risiko, dass Rückstände oder altes Produkt in eine nachfolgende Charge gelangen.
Niedrigtemperaturkontrollen bewahren die natürliche Qualität
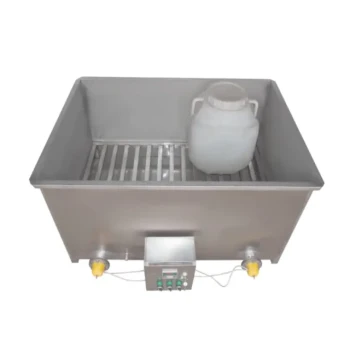
Die Viskosität von Honig erfordert oft eine kontrollierte Erwärmung für effizientes Pumpen und Filtern. Übermäßige Hitze kann jedoch natürliche Enzyme abbauen und andere Qualitätsmerkmale verändern.
Industrielle Systeme sollten daher eine präzise Niedrigtemperatur- oder Konstanttemperaturregelung bieten. Das Ziel ist es, den Fluss zu verbessern und gleichzeitig den natürlichen Pollengehalt, das Enzymprofil, den Feuchtigkeitsgehalt und die biologische Aktivität des Honigs zu bewahren.
Aufbau eines zuverlässigen Reinheitskontrollsystems
Testen Sie Rohhonig vor der Verarbeitung
Laboruntersuchungen auf Rückstände sollten durchgeführt werden, bevor eine Charge in gemeinsam genutzte Extraktions-, Filtrations- oder Abfüllanlagen gelangt. Tests können Pestizidrückstände identifizieren, einschließlich Verbindungen wie Sulfoxaflor, die sonst in kommerzielle Produkte gelangen würden.
Das frühzeitige Trennen oder Entfernen nicht konformer Chargen schützt die Ausrüstung, nachgelagerte Bestände und Kundenaufträge. Es verhindert zudem, dass kontaminierter Honig unbeabsichtigt mit konformem Material vermischt wird.
Kontrolle der Bienenstockkomponenten an der Quelle
Saubere Wachsmittelwände und ordnungsgemäß gewartete Bienenstockkomponenten reduzieren das Risiko, gespeicherte chemische Rückstände in neuen Nektar zu übertragen. Eine standardisierte Bienenstockfertigung kann zudem passgenaue, konsistente Strukturen bieten, die stabile Koloniebedingungen und eine effiziente mechanisierte Handhabung unterstützen.
Kontrollen an der Quelle ersetzen keine Labortests. Sie reduzieren jedoch die Kontaminationslast vor der Ernte und machen spätere Prozesskontrollen effektiver.
Aufrechterhaltung hygienischer Geräteverfahren
Reinigungspläne sollten alle produktberührenden Bereiche abdecken, einschließlich Transferpumpen, Filter, Rohre, Abülldüsen, Dichtungen und Lagerbehälter. Die Verfahren sollten auch Umstellungen zwischen Chargen mit unterschiedlicher Herkunft oder unterschiedlichen Risikoprofilen berücksichtigen.
Die Wahl der Ausrüstung ist wichtig, da zugängliche, hygienische Designs einfacher zu inspizieren und konsistent zu reinigen sind. Online-Überwachungssensoren können die Kontrolle von Temperatur, Durchfluss und Betriebsbedingungen während der Produktion weiter unterstützen.
Rückverfolgbarkeit durch den Vertrieb bewahren
Jede Charge sollte von der Quelle (Bienenstock oder Ernte) bis zur Verarbeitung, Abfüllung, Lagerung und zum Versand identifizierbar bleiben. Rückverfolgbarkeit ermöglicht es einem Verarbeiter, ein Problem zu isolieren, ohne unnötigerweise nicht betroffene Bestände zurückzurufen.
Für Distributoren und B2B-Wiederverkäufer sind zuverlässige Chargenprotokolle und eine schnelle Dokumentation praktische kommerzielle Vorteile. Sie unterstützen schnellere Antworten auf Kundenanfragen und reduzieren Störungen, wenn eine Compliance-Frage auftritt.
Die Kompromisse verstehen
Filtration kann keine Rückstandstests ersetzen
Filtration kann Schwebstoffe entfernen und die physikalische Klarheit verbessern, aber eine gewöhnliche Filtration sollte nicht als garantierte Methode zur Entfernung gelöster systemischer Insektizide betrachtet werden. Eine klare Charge kann dennoch die Rückstandsanforderungen nicht erfüllen.
Tests müssen daher als Maßnahme zur Freigabekontrolle behandelt werden, während die Filtration die separaten Ziele der Entfernung unerwünschter Partikel und der Vorbereitung des Honigs für die Verpackung verfolgt.
Erhitzen verbessert den Fluss, kann aber die Qualität schädigen
Eine moderate, kontrollierte Erwärmung kann viskosen Honig leichter pump- und abfüllbar machen. Übermäßiges oder schlecht kontrolliertes Erhitzen kann jedoch Enzyme, Feuchtigkeit und andere natürliche Eigenschaften beeinträchtigen.
Die geeignete Lösung ist ein präzises thermisches Management anstelle einer wahllosen Hochtemperaturbehandlung. Die Ausrüstung sollte auf die erforderliche Viskosität und den Durchsatz abgestimmt sein, während eine schonende Produkthandhabung beibehalten wird.
Automatisierung erfordert ordnungsgemäße Hygiene
Automatisierte Maschinen reduzieren die manuelle Handhabung und verbessern die Wiederholbarkeit, beseitigen jedoch nicht das Kontaminationsrisiko. Schlecht gereinigte automatisierte Linien können Rückstände effizient über mehrere Chargen verteilen.
Hygienisches Design, validierte Reinigungsverfahren, Inspektion und Disziplin des Bedieners müssen die Automatisierung begleiten. Die Maschine ist ein Kontrollwerkzeug, kein Ersatz für ein vollständiges Lebensmittelsicherheitsprogramm.
Premium-Ausrüstung korrigiert keine schlechte Beschaffung
Eine moderne Abfülllinie kann kontaminierten Honig nicht nachträglich konform machen. Wenn Pestizidexposition, kontaminiertes Wachs oder eine schlechte Chargentrennung vorgelagert ignoriert werden, hat die Verarbeitungsausrüstung nur begrenzte Möglichkeiten, das Produkt zu retten.
Kommerzielle Imkereien benötigen eine koordinierte Beschaffung, Prüfung, Bienenstockverwaltung, Verarbeitung und Dokumentation. Ein schwaches Glied kann den Wert des gesamten Betriebs untergraben.
Die richtige Wahl für Ihr Ziel treffen
Der effektivste kommerzielle Ansatz kombiniert Rückstands-Screening, saubere Bienenstockkomponenten, hygienische Ausrüstung, schonende Temperaturkontrolle und rückverfolgbare Chargenhandhabung.
- Wenn Ihr Hauptfokus auf der Einhaltung gesetzlicher Vorschriften liegt: Testen Sie Rohhonig vor der gemeinsamen Verarbeitung, isolieren Sie nicht konforme Chargen und führen Sie eine Dokumentation, die jede Charge mit ihrer Herkunft und Verarbeitungsgeschichte verknüpft.
- Wenn Ihr Hauptfokus auf der Produktreinheit liegt: Verwenden Sie sauberes Wachs und Bienenstockkomponenten zusammen mit geschlossenen, hygienischen Edelstahl-Transfer- und Abfüllanlagen.
- Wenn Ihr Hauptfokus auf der Erhaltung der natürlichen Qualität liegt: Wählen Sie präzise Niedrigtemperaturkontrollen, die den Honigfluss verbessern, ohne übermäßiges Erhitzen oder unnötigen Verlust von Enzymen, Pollen, Feuchtigkeit und biologischer Aktivität.
- Wenn Ihr Hauptfokus auf dem kommerziellen Durchsatz liegt: Verwenden Sie automatisierte Filtrations- und volumetrische Abfüllsysteme, die eine wiederholbare Dosierung, effiziente Auftragsabwicklung und reduzierte manuelle Handhabung bieten.
- Wenn Ihr Hauptfokus auf dem Vertrauen von Distributoren und Wiederverkäufern liegt: Bauen Sie eine zuverlässige Lieferkette aus einer Hand auf, unterstützt durch reaktionsschnellen technischen Service, schnelle Dokumentation und konsistente Chargenspezifikationen.
Sauberer Honig wird durch disziplinierte Kontrolle vom Sammelgebiet bis zum endgültigen versiegelten Behälter erreicht.
Zusammenfassungstabelle:
| Faktor | Auswirkung auf die Honigreinheit | Minderungsstrategie |
|---|---|---|
| Systemische Insektizide im Nektar | Rückstände verbleiben im Honig | Testen Sie Rohhonig vor der Verarbeitung; Bezug aus risikoarmen Gebieten |
| Kontaminierte Wachswaben | Lipophile Rückstände übertragen sich auf Honig | Wachsmittelwände austauschen oder verwalten; saubere Bienenstockkomponenten verwenden |
| Honigumwandlung | Entfernt keine synthetischen Rückstände | Vertrauen auf Tests, nicht auf Verarbeitung |
| Verarbeitungsausrüstung | Kann chargenübergreifende Kontamination verursachen | Verwendung hygienischer, geschlossener Edelstahlsysteme |
| Erhitzen | Übermäßige Hitze mindert die Qualität | Verwendung präziser Niedrigtemperaturkontrollen |
Bereit, die Reinheit Ihres Honigs sicherzustellen und Ihre Verarbeitung zu optimieren? Bei HONESTBEE liefern wir ein vollständiges Sortiment an hygienischen Honigverarbeitungs- und Abfüllmaschinen sowie alle wichtigen Imkereibedarfsartikel, die Sie benötigen. Egal, ob Sie eine kommerzielle Imkerei sind, die zuverlässige Ausrüstung sucht, oder ein Distributor, der eine vertrauenswürdige Quelle aus einer Hand benötigt – unsere schnelle Reaktion und unser engagierter Service sind für Sie da. Kontaktieren Sie uns noch heute, um Ihre Anforderungen zu besprechen und von unserer fachkundigen Unterstützung und wettbewerbsfähigen Lösungen zu profitieren!
Ähnliche Produkte
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
- Economy Small Honey Filling Machine Honigflaschenfüller Verpackungsmaschine
- Kleine Honigabfüllmaschine mit doppelter Düse für die Verpackung von Honigbeuteln
Andere fragen auch
- Warum sind vollautomatische Honigabfüll- und Verpackungslinien unerlässlich? Steigern Sie den Marktwert und die Qualität Ihres Honigs
- Was ist eine vollautomatische Honigabfüllanlage? Optimieren Sie Ihre Produktion mit hochpräziser Automatisierung
- Wie wirken sich automatisierte Honigabfüll- und Verpackungsmaschinen auf die Rentabilität aus? Steigern Sie Ihre Margen mit HONESTBEE-Technologie
- Wie tragen automatische Honigabfüll- und Verpackungsmaschinen zum Marktwert von Honigprodukten bei? Maximieren Sie Ihren ROI
- Wie mindern industrietaugliche, automatisierte Honigabfüll- und Verpackungsmaschinen das Risiko einer physischen Kontamination?