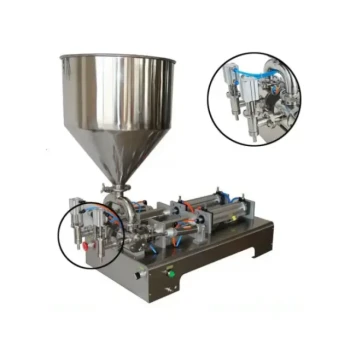
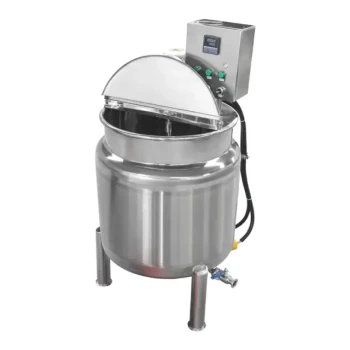
Automatisierte Abfülltechnologie für Honig ist das Fundament der modernen Lebensmittelsicherheit, die geschlossene Rohrleitungssysteme und hochpräzise volumetrische Pumpen nutzt, um einen sterilen, kontaktlosen Weg vom Lager bis zum endgültigen Behälter zu schaffen. Durch den Wegfall der manuellen Handhabung und der Exposition gegenüber Außenluft stellen diese Maschinen sicher, dass Honigprodukte frei von sekundären Kontaminationen bleiben und ihre natürliche biologische Integrität bewahren.
Industrielle automatische Honigabfüllmaschinen verbessern die Lebensmittelsicherheit, indem sie manuelle Prozesse durch geschlossene, sterile Systeme ersetzen, die das Eindringen von Mikroben und Kreuzkontaminationen verhindern. Diese Technologie stellt sicher, dass jede Einheit strengen internationalen Hygienestandards und konstanten Gewichtsanforderungen entspricht, wodurch sowohl die Produktqualität als auch der Ruf des Distributors geschützt werden.
Beseitigung manueller Kontaminationsrisiken
Der sterile Weg vom Tank zur Flasche
Der primäre Sicherheitsvorteil der Automatisierung ist die Entfernung des menschlichen Kontakts aus dem Verpackungskreislauf. Manuelles Abfüllen setzt Honig Hautkontakt, Atemtröpfchen und Haaren aus, die alle signifikante Vektoren für Bakterien sind.
Automatisierte Systeme nutzen geschlossene Rohrleitungen und geschlossene Kreislaufdesigns, um Honig direkt aus dem Massenlager in Flaschen zu befördern. Diese Isolierung stellt sicher, dass das Produkt so rein bleibt, wie es die Extraktionsanlage verlassen hat.
Steuerung durch hochpräzise volumetrische Pumpen
Präzision geht nicht nur um Gewinn; es geht um hygienische Konsistenz. Automatisierte volumetrische Pumpen liefern genau die erforderliche Menge Honig ohne die Verschüttungen oder das „Überfüllen“, die bei manuellen Vorgängen häufig sind.
Die Reduzierung von Tropfen und Verschüttungen verhindert, dass Honigrückstände sich außen an der Flasche oder dem Förderband ansammeln. Dies hält die gesamte Produktionsumgebung sauberer und verhindert das Wachstum von Schimmel oder die Anziehung von Schädlingen.
Schutz der biologischen Integrität von Honig
Verhinderung von Feuchtigkeitsaufnahme und Gärung
Honig ist hygroskopisch, was bedeutet, dass er natürlich Feuchtigkeit aus der Luft aufnimmt. Ein hoher Feuchtigkeitsgehalt kann zu unerwünschter Gärung und dem Wachstum von Hefe führen, was das Produkt ruiniert.
Industrielle Maschinen nutzen geschlossene Abfüllköpfe, die die Zeit minimieren, in der Honig der Umgebungsluft ausgesetzt ist. Durch die Verkürzung des Expositionsfensters bewahren diese Maschinen den niedrigen Feuchtigkeitsgehalt und die Haltbarkeit des Honigs.
Bewahrung natürlicher Enzyme und Aromen
Honig enthält empfindliche natürliche Enzyme wie Amylase und Katalase sowie flüchtige aromatische Verbindungen. Die Exposition gegenüber Sauerstoff und schwankenden Umgebungen während des langsamen manuellen Abfüllens kann dazu führen, dass diese Elemente abgebaut werden.
Automatisierte Systeme isolieren den Honig vom Luftkontakt und stellen sicher, dass das natürliche Geschmacksprofil und die gesundheitlichen Vorteile für den Endverbraucher intakt bleiben. Diese Qualitätskontrolle ist für Distributoren, die auf den Premium- oder medizinischen Honigmarkt abzielen, unerlässlich.
Wahrung der Chargenreinheit und Compliance
Fortschrittliche CIP-Systeme (Reinigung im Ort)
Für Großhändler, die verschiedene Honigsorten verwalten, ist die Verhinderung von Kreuzkontamination eine kritische logistische Herausforderung. Industrielle Maschinen sind mit CIP-Technologie (Clean-In-Place) ausgestattet, die eine gründliche Reinigung ohne Zerlegung der Maschine ermöglicht.
Diese Systeme nutzen effizientes Spülen, um Rückstände von Pestiziden oder Metallen aus vorherigen Chargen zu entfernen. Dies stellt sicher, dass jede Sendung den strengen Sicherheits- und Hygienestandards entspricht, die für den internationalen Handel erforderlich sind.
Erfüllung internationaler Gewichts- und Kennzeichnungsstandards
Lebensmittelsicherheitsvorschriften enthalten oft strenge Anforderungen an das „Nettogewicht“, um Betrug am Verbraucher zu verhindern. Automatisierte Dosierung stellt sicher, dass jede Flasche standardisiert und konform mit den globalen Handelsgesetzen ist.
Für B2B-Wiederverkäufer reduziert diese Konsistenz das Risiko von Regulierungsstrafen oder Sendungsrückweisungen beim Zoll. Sie bietet einen zuverlässigen „Plug-and-Play“-Bestand, der für die sofortige Distribution bereit ist.
Verständnis der Kompromisse
Erstinvestition vs. langfristiger Gewinn
Der Übergang zur vollautomatischen Abfüllung erfordert im Vergleich zu halbautomatischen oder manuellen Einrichtungen eine erhebliche Vorabinvestition. Die Reduzierung des Materialverlusts (Abfall) und der Arbeitskosten gleichen dies jedoch typischerweise über die Zeit aus.
Technische Expertise und Wartungsanforderungen
Diese Maschinen sind sophisticated Instrumente, die regelmäßige Kalibrierung und spezialisierte Wartung erfordern. Ein Distributor muss sicherstellen, dass sein Beschaffungspartner adequate technische Unterstützung bietet, um Ausfallzeiten zu verhindern.
Flexibilitätsbeschränkungen
Während Hochgeschwindigkeitsmaschinen unglaublich effizient sind, benötigen sie möglicherweise spezifische Wechselteile für verschiedene Flaschenformen oder Honigviskositäten. Großautomatisierung eignet sich am besten für standardisierte Produktlinien und nicht für sehr diverse, kleine handwerkliche Läufe.
Die richtige Wahl für Ihre Distributionsziele treffen
Als Distributor oder Großhändler beeinflusst Ihre Wahl der Ausrüstung – oder Ihre Wahl eines Fertigungspartners – direkt die Zuverlässigkeit Ihrer Lieferkette und das Vertrauen in Ihre Marke.
- Wenn Ihr Hauptfokus auf internationalem Export liegt: Priorisieren Sie Maschinen mit integrierten CIP-Systemen und geschlossenen Abfüllzonen, um die Compliance mit strengen ausländischen Lebensmittelsicherheitsaudits sicherzustellen.
- Wenn Ihr Hauptfokus auf der Erfüllung von Einzelhandelsmengen liegt: Suchen Sie nach Hochgeschwindigkeits-Industriepumpen, die „tropfsichere“ Technologie bieten, um eine saubere, verkaufsfertige Außenverpackung zu erhalten.
- Wenn Ihr Hauptfokus auf Premium- oder medizinischem Honig liegt: Investieren Sie in Systeme, die „luftfreies“ Abfüllen betonen, um die empfindlichen Enzymaktivitäten und natürlichen Antioxidantien des Honigs zu schützen.
Durch die Integration automatisierter Abfülltechnologie in Ihre Produktionslinie stellen Sie ein sicheres, standardisiertes und hochwertiges Produkt sicher, das die strengen Anforderungen des globalen Marktes erfüllt.
Zusammenfassungstabelle:
| Sicherheitsmerkmal | Technischer Mechanismus | Auswirkung auf die Honigqualität |
|---|---|---|
| Manuelle Entfernung | Geschlossene Rohrleitungen & geschlossene Kreislaufdesigns | Beseitigt menschentragene Bakterien & Kontaminanten. |
| Präzisionsdosierung | Hochpräzise volumetrische Pumpen | Verhindert Verschüttungen, Schimmelwachstum und Anziehung von Schädlingen. |
| Atmosphärischer Schutz | Geschlossene Abfüllköpfe | Verhindert Gärung durch Blockierung der Feuchtigkeitsaufnahme. |
| Integritätsschutz | Reduzierte Luftexposition | Bewahrt empfindliche natürliche Enzyme und flüchtige Aromen. |
| Reinheitskontrolle | CIP-Technologie (Clean-In-Place) | Beseitigt Kreuzkontaminationen und Pestizidrückstände. |
Partner werden Sie mit HONESTBEE für professionelle Verpackungsexzellenz
Heben Sie Ihre Produktionsstandards mit HONESTBEE, Ihrem Premium-Partner für One-Stop-Sourcing in der Imkereiindustrie. Wir richten uns speziell an gewerbliche Imkereien, Distributoren und B2B-Wiederverkäufer und bieten ein umfassendes, vollspektrums Produktportfolio – von hochpräzisen Honigabfüllmaschinen und Bienenstock-Hardware bis hin zu wesentlichen Verbrauchsmaterialien und kultureller Ware.
Warum HONESTBEE wählen?
- Tiefgehende Branchenexpertise: Spezialisierte Lösungen, zugeschnitten auf globale Lebensmittelsicherheit und Handelsstandards.
- Operationale Effizienz: Ultra-schnelle Lieferung und schnelle Reaktionszeiten, um Ihre Lieferkette in Bewegung zu halten.
- Premium-Support: Dedizierter Kundenservice, der auf die Maximierung Ihrer Gewinnmargen und operationellen Zuverlässigkeit ausgerichtet ist.
Bereit, die Reinheit Ihres Produkts zu sichern und Ihre Distribution zu skalieren? Kontaktieren Sie heute unser Expertenteam, um unsere Großhandelsangebote und OEM/ODM-Unterstützung zu erkunden!
Referenzen
- Rüksane Çelik, Ersin Karakaya. The Opinions of Diyarbakır Provincial Center Consumers on the Quality of Honey on the Market and the Factors Affecting Their Honey Consumption Preferences. DOI: 10.30910/turkjans.1452609
Dieser Artikel basiert auch auf technischen Informationen von HonestBee Wissensdatenbank .
Ähnliche Produkte
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
- Automatisierte Präzisions-Verpackungs-Drehtisch-Honiglöffel-Füllung-Versiegelung-Verpackungsmaschine
- Automatische Einzeldosis-Snap & Squeeze-Honigbeutel-Verpackungsmaschine
Andere fragen auch
- Was sind die gängigen Arten von Abfüllmaschinen für Honig? Die richtige Lösung für Ihren Bienenstand wählen
- Wie stellen Hochpräzisions-Honigabfüllmaschinen die Qualität sicher? Optimieren Sie Ihre kommerzielle Produktion mit HONESTBEE
- Was ist ein Hauptmerkmal der neuen Generation der Honigabfüllmaschine? Die fortschrittliche elektronische Steuerung
- Wie helfen Honigabfüll- und Verarbeitungsmaschinen bei der Erhaltung von heimischen Bienenprodukten? Steigern Sie den Wert mit HONESTBEE-Technologie
- Wie funktionieren Honigabfüllmaschinen? Präzision und Geschwindigkeit für Ihren Bienenstand