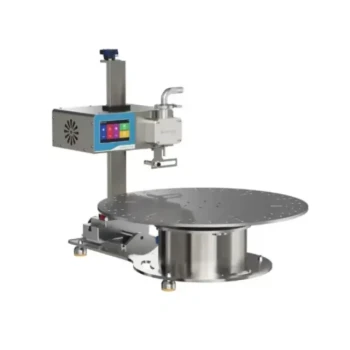
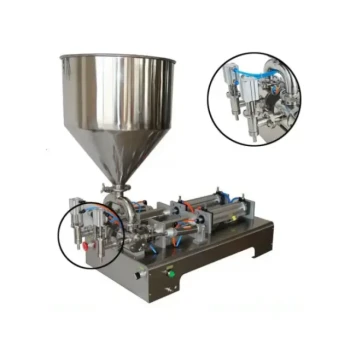
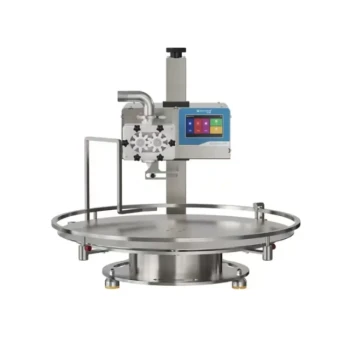
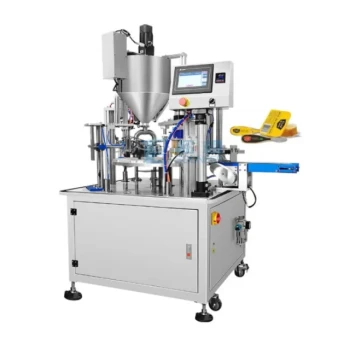
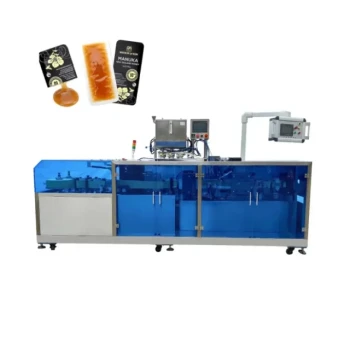
Professionelle Honigabfüll- und Verpackungslinien bieten die wesentliche technische Grundlage für die Skalierung der Produktion, indem sie hochpräzises Dosieren, sterile Verpackungsumgebungen und eine gleichbleibende Produktqualität gewährleisten. Diese Systeme automatisieren den Übergang von Rohhonig zu verkaufsfertigen Waren und nutzen fortschrittliche volumetrische Pumpen und Temperaturregelungen, um hochviskose Flüssigkeiten ohne Abfall zu handhaben. Durch die Integration dieser Technologien können Großproduzenten die strengen Hygiene- und Gewichtsnormen erfüllen, die für den internationalen Vertrieb und die Platzierung im Premium-Einzelhandel erforderlich sind.
Eine professionelle Abfülllinie ist mehr als nur eine Geschwindigkeitsoptimierung; sie ist ein Qualitätssicherungssystem, das die physikochemische Stabilität des Honigs schützt und gleichzeitig die betriebliche Effizienz maximiert. Sie überbrückt die Lücke zwischen handwerklicher Gewinnung und industrieller Vermarktung in großem Maßstab.
Maximierung der betrieblichen Präzision und Materialeffizienz
Fortschrittliche Viskositätssteuerung
Honig ist eine nicht-newtonsche Flüssigkeit, die einzigartige Herausforderungen wie „Wandhaftung“ und Überlauf während des Abfüllprozesses bietet. Professionelle Linien nutzen präzise Dosiersysteme, die speziell für hochviskose Flüssigkeiten entwickelt wurden, um sicherzustellen, dass jeder Tropfen erfasst wird. Diese Technologie minimiert Rohstoffabfall, was ein entscheidender Faktor für die Aufrechterhaltung der Rentabilität bei großen Produktionsläufen ist.
Gewichtskonsistenz und gesetzliche Compliance
Automatisierte Linien nutzen hochpräzises volumetrisches Pumpen oder Gewichtssensoren, um eine extrem gleichbleibende Qualität über Tausende von Einheiten hinweg zu erreichen. Diese Genauigkeit stellt sicher, dass jede Flasche strengen Füllgewichtsregeln entspricht und schützt Distributoren vor gesetzlicher Nichteinhaltung und Unzufriedenheit der Verbraucher. Konsistenz bei den Füllständen verbessert auch die optische Attraktivität des Produkts im Einzelhandel.
Arbeitskräfteoptimierung und Durchsatz
Der Ersatz manueller oder halbautomatisierter Prozesse durch eine vollautomatisierte Linie reduziert den langfristigen Personalbedarf erheblich. Dies ermöglicht es den Produzenten, ihre Energie auf Zuverlässigkeit der Lieferkette und Qualitätskontrolle zu konzentrieren, anstatt auf repetitive manuelle Aufgaben. Die resultierende Erhöhung der Verpackungsgeschwindigkeit ist entscheidend, um die schnellen Reaktionszeiten zu erfüllen, die moderne Großhändler fordern.
Sicherung der Produktintegrität und Hygiene
Sterile Umgebungen und Kontaminationskontrolle
Professionelle Abfülllinien arbeiten innerhalb eines geschlossenen Rohrleitungssystems, was den Kontakt zwischen dem Honig und der äußeren Umgebung drastisch reduziert. Dies verhindert sekundäre Kontaminationen durch Mikroorganismen wie Hefe und luftgetragene Verunreinigungen und stellt sicher, dass das Produkt internationale Lebensmittelsicherheitsstandards erfüllt. Für Distributoren bedeutet dies ein stabileres Produkt mit einem deutlich geringeren Risiko kostspieliger Rückrufaktionen.
Erhaltung der physikochemischen Stabilität
Honig ist empfindlich gegenüber Umweltfaktoren; professionelle Linien integrieren Filtrations- und Temperaturregelungssysteme, um seine natürlichen Eigenschaften zu bewahren. Durch die Vermeidung von Überhitzung während des Abfüllprozesses stellen diese Maschinen sicher, dass Nährstoffe nicht abgebaut werden und der Feuchtigkeitsgehalt innerhalb gesetzlicher Grenzen bleibt. Dieses technische Know-how führt zu einem Premiumprodukt, das im Laufe der Zeit seine Klarheit und seinen Geschmack bewahrt.
Verlängerung der Haltbarkeit
Die Standardisierung des Abfüllprozesses in Kombination mit luftdichter Verschlusstechnologie verlängert effektiv die Haltbarkeit von Honigprodukten. Dies ist ein entscheidender Vorteil für B2B-Wiederverkäufer, die Logistik über weite Strecken und große Lagerbestände verwalten. Eine längere Haltbarkeit bietet mehr Flexibilität in der Lieferkette und reduziert das Risiko von Lagerverlusten.
Verständnis der Kompromisse und Herausforderungen
Erhebliche Anfangsinvestitionen
Die Hauptbarriere bei der Implementierung einer professionellen Honigabfülllinie sind die hohen Anschaffungskosten für Industriemaschinen. Obwohl diese Systeme langfristige Einsparungen durch reduzierten Personal- und Materialaufwand bieten, erfordern sie eine erhebliche Kapitalbindung und eine klare Strategie für den ROI.
Technisches Know-how und Wartungsanforderungen
Sophistizierte automatisierte Systeme erfordern spezialisiertes Wissen für Einrichtung, Kalibrierung und laufende Wartung. Produzenten müssen sicherstellen, dass sie Zugang zu professionellem Branchen-Know-how haben, um Ausfallzeiten zu verhindern. Jeder technische Ausfall in einer integrierten Linie kann den gesamten Produktionsprozess stoppen, wodurch ein dedizierter Servicepartner unerlässlich wird.
Die richtige Wahl für Ihre Vertriebsstrategie treffen
Um im wettbewerbsintensiven Honigmarkt erfolgreich zu sein, müssen Ihre Ausrüstungs- oder Beschaffungsentscheidungen mit Ihren spezifischen Geschäftszielen und den Anforderungen Ihrer Einzelhandelspartner übereinstimmen.
- Wenn Ihr Hauptfokus auf dem Einstieg in Supermarktlieferketten liegt: Priorisieren Sie Linien, die zertifizierte sterile Umgebungen und hochpräzises Verschließen bieten, um strengen Einzelhandels-Audit-Anforderungen zu genügen.
- Wenn Ihr Hauptfokus auf der Maximierung der Gewinnmargen bei Großaufträgen liegt: Investieren Sie in Hochgeschwindigkeits-Automatisierungslinien mit präziser Dosierung, um Materialabfall zu minimieren und Personalkosten zu senken.
- Wenn Ihr Hauptfokus auf Markenkontinuität und Premium-Positionierung liegt: Suchen Sie nach Systemen, die überlegene Ästhetik beim Abfüllen und Etikettieren bieten, um ein professionelles Image zu gewährleisten, das einen höheren Preis rechtfertigt.
Durch den Einsatz professioneller Abfülltechnologie können Produzenten und Distributoren sicherstellen, dass ihr Honig die höchsten globalen Standards für Qualität, Sicherheit und Effizienz erfüllt.
Zusammenfassungstabelle:
| Vorteil | Technisches Merkmal | Auswirkung auf das Geschäft |
|---|---|---|
| Hohe Präzision | Volumetrisches Pumpen & Gewichtssensoren | Minimiert Materialabfall und sorgt für gesetzliche Gewichtskonformität. |
| Hygiene & Sicherheit | Geschlossenes Rohrleitungsdesign & sterile Umgebung | Verhindert Kontamination und erfüllt internationale Lebensmittelsicherheitsstandards. |
| Betriebliche Effizienz | Volle Automatisierung & hoher Durchsatz | Reduziert Personalkosten und ermöglicht schnelle Reaktion auf Großaufträge. |
| Produktintegrität | Integrierte Filtration & Temperaturregelung | Bewahrt natürliche Nährstoffe des Honigs und verlängert die Haltbarkeit für die Logistik. |
Skalieren Sie Ihren Honigvertrieb mit HONESTBEE-Expertise
Sind Sie auf der Suche nach einer Optimierung Ihrer Lieferkette oder einer Erweiterung Ihrer Produktionskapazitäten? HONESTBEE bietet gewerblichen Imkereien und B2B-Distributoren eine umfassende Beschaffungslösung aus einer Hand.
Von hochpräzisen Honigabfüllmaschinen und Bienenstockbau-Maschinen bis hin zum vollständigen Spektrum an Imkereiwerkzeugen und wesentlichen Verbrauchsmaterialien bieten wir die Hardware und das Know-how, das Sie benötigen, um den Markt zu dominieren.
Warum eine Partnerschaft mit HONESTBEE eingehen?
- Umfassendes Portfolio: Alles von spezialisierten Maschinen bis hin zu Honig-Merchandise-Artikeln.
- B2B-optimiert: Dedizierte Unterstützung für Großhändler mit Premium-Handelsdiensten und OEM/ODM-Fähigkeiten.
- Schnelle Erfüllung: Ultra-schnelle Lieferung und effiziente Auftragsabwicklung, damit Ihr Lagerbestand keeps moving.
- Branchen-Expertise: Professionelle Beratung, um sicherzustellen, dass Ihre Ausrüstung strengen Einzelhandels-Audits standhält.
Kontaktieren Sie noch heute unser Team, um Ihre Beschaffung zu optimieren!
Referenzen
- Edymeiko de Souza Maciel, Gardênia Holanda Cabral. Overview of bee research in Roraima, Brazil. DOI: 10.18227/1982-8470ragro.v19i00.8471
Dieser Artikel basiert auch auf technischen Informationen von HonestBee Wissensdatenbank .
Ähnliche Produkte
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Kleine Honigabfüllmaschine mit doppelter Düse für die Verpackung von Honigbeuteln
- Halbautomatische kleine Honigflaschenabfüllmaschine Honigabfüller
Andere fragen auch
- Warum sind vollautomatische Honigabfüll- und Verpackungslinien unerlässlich? Steigern Sie den Marktwert und die Qualität Ihres Honigs
- Was ist eine vollautomatische Honigabfüllanlage? Optimieren Sie Ihre Produktion mit hochpräziser Automatisierung
- Wie wirken sich automatisierte Honigabfüll- und Verpackungsmaschinen auf die Rentabilität aus? Steigern Sie Ihre Margen mit HONESTBEE-Technologie
- Wie tragen automatische Honigabfüll- und Verpackungsmaschinen zum Marktwert von Honigprodukten bei? Maximieren Sie Ihren ROI
- Wie mindern industrietaugliche, automatisierte Honigabfüll- und Verpackungsmaschinen das Risiko einer physischen Kontamination?