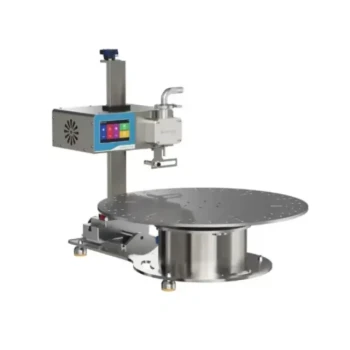
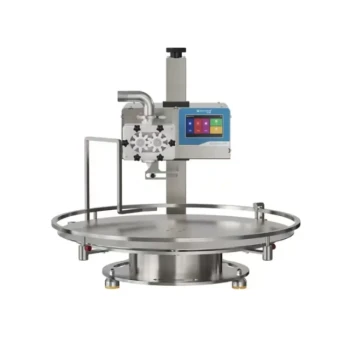
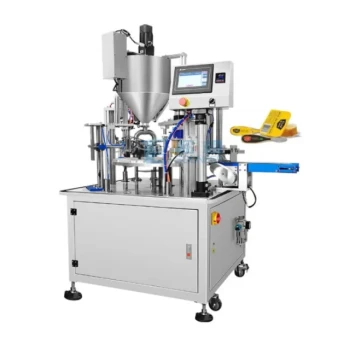
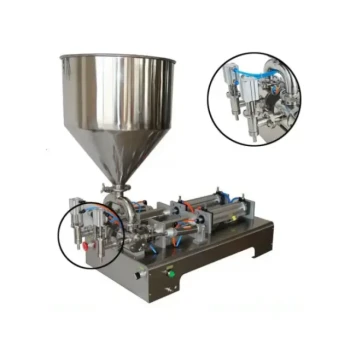
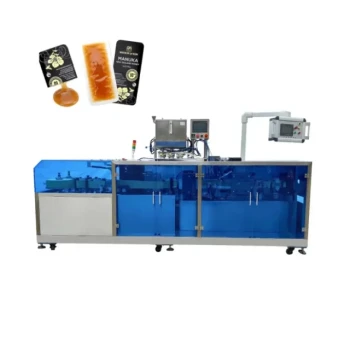
Industrielle Honigabfüllmaschinen steigern die Wettbewerbsfähigkeit auf dem Markt erheblich, indem sie eine standardisierte Produktqualität sicherstellen, Rohstoffabfall minimieren und eine schnelle Produktionsskalierung ermöglichen. Diese Maschinen bieten die hochpräzise Messung und die sterilen Verarbeitungsumgebungen, die erforderlich sind, um die strengen Anforderungen globaler Einzelhandelskanäle und internationaler Lebensmittelsicherheitszertifizierungen zu erfüllen.
Um im modernen Handel zu konkurrieren, müssen Honigproduzenten von manuellen Prozessen zu automatisierten Systemen übergehen, die Volumenkonsistenz und Produktstabilität garantieren. Diese Maschinen verwandeln Rohhonig in eine standardisierte, hochwertige Ware, die für den globalen Vertrieb bereit ist.
Steigerung der betrieblichen Effizienz und Skalierbarkeit
Übergang von manueller zu automatisierter Hochvolumenproduktion
Das automatische Abfüllen beseitigt die Gewichtsabweichungen und Inkonsistenzen, die bei manuellen Vorgängen häufig auftreten. Diese Präzision stellt sicher, dass jede Einheit den gekennzeichneten Spezifikationen entspricht, was eine grundlegende Voraussetzung für Großvertriebsverträge ist.
Senkung der Arbeitskosten und Rohstoffverluste
Das hochpräzise quantitative Abfüllen minimiert Rohstoffabfall und verbessert direkt die Gewinnmarge eines Herstellers. Durch die Automatisierung der Übertragung aus der Massenlagerung in Einzelhandelsbehälter reduzieren Hersteller den Arbeitsaufwand erheblich, während sie den Gesamtdurchsatz erhöhen.
Schnelle Reaktion auf Marktschwankungen
Mechanisierte Systeme ermöglichen es Herstellern, die Produktion schnell zu skalieren, um plötzliche Nachfragespitzen zu befriedigen. Für Distributoren bedeutet dies eine zuverlässigere Lieferkette und die Fähigkeit, Großaufträge mit ultraschnellen Lieferzeiten zu erfüllen.
Sicherung der Produktqualität und der Markenintegrität
Beseitigung von Kontaminationsrisiken
Industrielle Maschinen arbeiten in geschlossenen Umgebungen, die die Exposition gegenüber Atmosphäre und Mikroben minimieren. Diese strenge Hygienekontrolle verhindert das Eindringen von Feuchtigkeit, die die Hauptursache für Honiggärung und Verderb ist.
Verlängerung der Haltbarkeit und physischen Stabilität
Integrierte Filtrations- und Feuchtigkeitskontrollmechanismen sorgen dafür, dass der Honig über Zeit seine physische Integrität bewahrt. Durch die Verhinderung von Gärung ermöglichen diese Maschinen, dass die Produkte länger lagerfähig bleiben, was für den Fernversand und den internationalen Handel entscheidend ist.
Unterstützung von Bio- und Premiumstandards
Für Hersteller, die auf den Premiumsektor abzielen, bieten diese Maschinen die sterilen Vorgänge, die für die Bio-Zertifizierung erforderlich sind. Diese technische Fähigkeit dient als greifbarer Nachweis des Engagements eines Herstellers für hohe Qualität und strenge Standards.
Erreichung der Bereitschaft für den globalen Markt
Erfüllung internationaler Lebensmittelsicherheitszertifizierungen
Konsistente, standardisierte Verarbeitung ist die hardwareseitige Grundlage für die Erreichung globaler Qualitätzertifizierungen. Ohne die Präzision der industriellen Abfüllung ist der Eintritt in hoch regulierte Märkte wie die EU oder Nordamerika für lokale Hersteller fast unmöglich.
Integration mit intelligenter Etikettierung
Moderne Abfüllanlagen sind oft mit intelligenten Etikettierungssystemen integriert, um eine genaue Übertragung von Produktdaten zu gewährleisten. Diese Transparenz schafft Vertrauen bei Großhändlern und Distributoren, die eine vollständige Rückverfolgbarkeit über die Lieferkette erfordern.
Verbesserung der Wettbewerbsposition gegenüber Importen
Durch die Übernahme industrieller Automatisierung können lokale Hersteller die standardisierte Versorgung etablierter internationaler Marken erreichen. Dies ermöglicht es ihnen, sowohl preislich als auch qualitativ effektiv zu konkurrieren, indem sie ein professionelles Produkt anbieten, das die Anforderungen des Einzelhandelsmanagements erfüllt.
Verständnis der Kompromisse und Fallstricke
Erstinvestitionen und Komplexität
Die Hauptbarriere für den Markteintritt sind die hohen Anfangsinvestitionen, die für Industriemaschinen erforderlich sind. Darüber hinaus benötigen diese Systeme spezialisiertes technisches Wissen für Wartung und Kalibrierung, um Ausfallzeiten zu vermeiden.
Flexibilität vs. Spezialisierung
Während diese Maschinen bei der Hochvolumenstandardisierung glänzen, bieten sie möglicherweise weniger Flexibilität für Kleinserien, handwerkliche Läufe mit vielfältigen Flaschenformen. Hersteller müssen die Notwendigkeit spezialisierter Geschwindigkeit mit der Marktnachfrage nach Vielfalt in Einklang bringen.
Die richtige Wahl für Ihr Ziel treffen
Wie wenden Sie dies auf Ihr Projekt an?
Die Auswahl der richtigen Honigabfülllösung hängt von Ihren spezifischen Geschäftszielen und den Märkten ab, die Sie beliefern möchten.
- Wenn Ihr Hauptfokus auf globalem Export und Premium-Einzelhandel liegt: Investieren Sie in Maschinen, die über eine Abfüllung in geschlossener Umgebung und eine integrierte Feuchtigkeitskontrolle verfügen, um internationale Lebensmittelsicherheitsstandards zu erfüllen.
- Wenn Ihr Hauptfokus auf Zuverlässigkeit der Lieferkette und Volumen liegt: Priorisieren Sie Hochgeschwindigkeits-Automatisierungssysteme mit integrierter Etikettierung, um eine schnelle Auftragsabwicklung und konsistente Bestände für Ihre Distributoren zu gewährleisten.
- Wenn Ihr Hauptfokus auf Kosteneffizienz und Abfallreduzierung liegt: Konzentrieren Sie sich auf hochpräzise quantitative Dosiersysteme, die Rohstoffverlust minimieren und den manuellen Arbeitsaufwand reduzieren.
Die Einführung industrieller Abfülltechnologie ist der wichtigste Schritt, den ein Honigproduzent unternehmen kann, um vom lokalen Lieferanten zu einem wettbewerbsfähigen globalen Akteur zu werden.
Zusammenfassungstabelle:
| Wettbewerbsfaktor | Hauptvorteil | Auswirkung auf die Marktbereitschaft |
|---|---|---|
| Präzises Abfüllen | Minimiert Rohstoffabfall & sichert Gewichtsgenauigkeit | Essenziell für Groß-Einzelhandel & Vertriebsverträge |
| Hygienekontrolle | Geschlossene Umgebung verhindert Gärung & Verderb | Erfüllt strenge internationale Lebensmittelsicherheitsstandards (EU/US) |
| Automatisierung | Ersetzt manuelle Arbeit durch Hochvolumendurchsatz | Ermöglicht schnelle Skalierung zur Bewältigung plötzlicher Nachfragespitzen |
| Datenintegration | Unterstützt intelligente Etikettierung & Chargenrückverfolgbarkeit | Aufbau von Markenvertrauen bei Großhändlern & globalen Distributoren |
Heben Sie Ihre Honigproduktion mit HONESTBEE-Lösungen
Sind Sie bereit, Ihre Operationen zu skalieren und einen Wettbewerbsvorteil auf dem globalen Markt zu sichern? HONESTBEE bietet eine umfassende, One-Stop-Sourcing-Erfahrung für kommerzielle Imkereien, Großhändler und B2B-Wiederverkäufer.
Von hochpräzisen Honigabfüllmaschinen und Bienenstockbau-Hardware bis hin zu wesentlichen Industriebedarfsartikeln und kulturellen Merchandise-Artikeln ist unser vollumfängliches Portfolio darauf ausgelegt, Ihre Gewinnmargen zu maximieren. Wir bieten:
- Tiefgreifende Branchenexpertise: Professionelle Anleitung, um Ihnen bei der Erfüllung globaler Zertifizierungsstandards zu helfen.
- OEM/ODM-Support: Maßgeschneiderte Maschinen und Werkzeuge, die Ihren spezifischen Markenanforderungen entsprechen.
- Schnelle Auftragsabwicklung: Ultraschnelle Lieferung und außergewöhnlicher Kundenservice, um Ihre Lieferkette am Laufen zu halten.
Optimieren Sie Ihre Produktion und erreichen Sie noch heute eine überlegene Produktstabilität. Kontaktieren Sie unsere Experten für ein Großhandelsangebot!
Referenzen
- Quality management of honey in the BANI world: consumer perceptions and market responses. DOI: 10.29119/1641-3466.2025.239.2
Dieser Artikel basiert auch auf technischen Informationen von HonestBee Wissensdatenbank .
Ähnliche Produkte
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Kommerzielle rotierende Honigabfüllmaschine für die Produktion
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Automatisierte Präzisions-Verpackungs-Drehtisch-Honiglöffel-Füllung-Versiegelung-Verpackungsmaschine
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
Andere fragen auch
- Wie helfen Honigabfüll- und Verarbeitungsmaschinen bei der Erhaltung von heimischen Bienenprodukten? Steigern Sie den Wert mit HONESTBEE-Technologie
- Wie stellen Hochpräzisions-Honigabfüllmaschinen die Qualität sicher? Optimieren Sie Ihre kommerzielle Produktion mit HONESTBEE
- Wie funktionieren Honigabfüllmaschinen? Präzision und Geschwindigkeit für Ihren Bienenstand
- Was ist ein Hauptmerkmal der neuen Generation der Honigabfüllmaschine? Die fortschrittliche elektronische Steuerung
- Was sind die gängigen Arten von Abfüllmaschinen für Honig? Die richtige Lösung für Ihren Bienenstand wählen