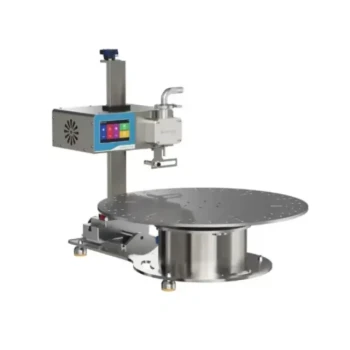
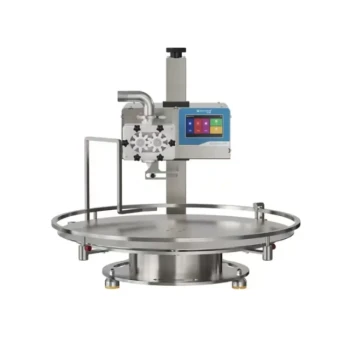
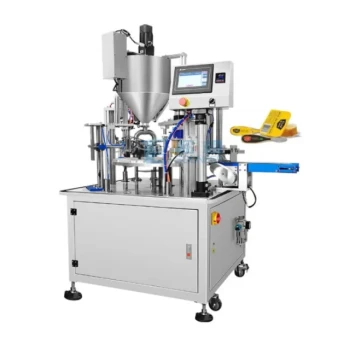
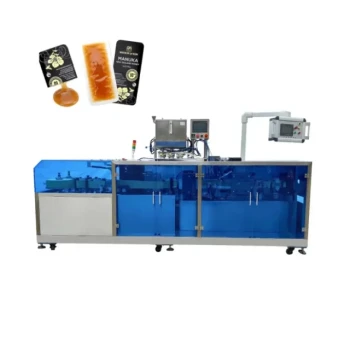
Industrielle automatische Abfüllanlagen sind die technologische Grundlage, um rohen Bio-Honig in eine hochprofitabele, exportfertige Ware zu verwandeln. Durch den Einsatz von geschlossenen Kreisläufen und hochpräziser Dosierkontrolle beseitigt diese Technik das Risiko einer Sekundärkontamination und stellt gleichzeitig sicher, dass jede Einheit strengen internationalen Gewichts- und Maßstandards entspricht. Für Großhändler und Distributoren stellt diese Technologie die entscheidende Verbindung zwischen traditioneller Imkereiproduktion und den anspruchsvollen Anforderungen des globalen Premium-Einzelhandelsmarktes dar.
Kernaussage: Industrielle Abfüllanlagen sichern den kommerziellen Wert von Bio-Honig, indem sie sterile, hochgeschwindigkeitsfähige Verarbeitung mit präziser Messung kombinieren. Dies gewährleistet ein standardisiertes, hochwertiges Produkt, das den Rückverfolgbarkeits- und Hygieneanforderungen der anspruchsvollsten B2B-Lieferketten gerecht wird.
Sicherung der biologischen Integrität und Produktsicherheit
Geschlossene aseptische Umgebungen
Moderne automatische Abfüllmaschinen nutzen ein geschlossenes Kreislaufsystem, um Honig von Lagertanks in die Endbehälter zu befördern. Diese Umgebung ist für Bio-Produkte entscheidend, da sie eine Sekundärkontamination durch menschlichen Kontakt oder luftgetragene Verunreinigungen verhindert.
Erhalt der biologischen Aktivität
Honig ist ein empfindliches biologisches Produkt, das anfällig für Oxidation und übermäßige Verarbeitung ist. Hochwertige automatisierte Systeme sind darauf ausgelegt, die natürliche biologische Aktivität und das Geschmacksprofil von Bio-Honig zu erhalten, indem sie die Luftexposition minimieren und einen schonenden Transport während des Befüllungsprozesses gewährleisten.
Fortschrittliche hygienische Versiegelung
Über den Abfüllprozess hinaus integrieren industrielle Anlagen fortschrittliche Versiegelungstechnologien, die einen manipulationssicheren, luftdichten Verschluss bieten. Diese technische Fähigkeit ist entscheidend, um die Haltbarkeit des Produkts zu gewährleisten und die Sicherheitsstandards während der langen Transportzyklen im internationalen Vertrieb aufrechtzuerhalten.
Maximierung der kommerziellen Skalierbarkeit und Konsistenz
Hochpräzise quantitative Kontrolle
B2B-Wiederverkäufer sind auf Gewichtskonsistenz angewiesen, um das Vertrauen ihrer Einzelhandelspartner zu halten und strenge Verbraucherschutzgesetze einzuhalten. Automatische Abfüllmaschinen verwenden hochpräzise Dosiersysteme, die garantieren, dass jede Flasche genau das spezifizierte Volumen enthält, und eliminieren so das bei manuellen Operationen übliche "Zugabegeben" oder Unterfüllen.
Hochgeschwindigkeits-Produktionsdurchsatz
Die Fähigkeit, biologische Erträge schnell in wirtschaftliche Bestände umzuwandeln, ist eine Wettbewerbsnotwendigkeit. Industrielle Anlagen erhöhen den Durchsatz der Produktionslinie erheblich und ermöglichen es großen Imkereibetrieben, während der Hauptsaison hohe Honigmengen ohne Engpässe zu verarbeiten.
Standardisierte Verpackung für Premium-Märkte
Automatisierung stellt sicher, dass jede Einheit visuell identisch ist, vom Füllstand bis zur Etikettenplatzierung. Diese ästhetische Standardisierung ist eine Voraussetzung für den Eintritt in hochwertige Einzelhandelsmärkte, bei denen die Verpackungsqualität oft als Indikator für die Qualität des Honigs selbst angesehen wird.
Erleichterung der Integration in globale Lieferketten
Erfüllung internationaler Exportstandards
Um in den internationalen Exportmarkt einzutreten, muss Honig vielfältige und komplexe Qualitätsrückverfolgbarkeitsanforderungen erfüllen. Automatisierte Systeme verfügen oft über integrierte Datenprotokollierung, die Imkereien hilft, den Abfüllprozess zu dokumentieren und so die von globalen Aufsichtsbehörden geforderte Transparenz zu bieten.
Reduzierung der Betriebskosten
Durch den Ersatz arbeitsintensiver manueller Abfüllung durch spezialisierte Maschinen können Produzenten langfristig die manuellen Arbeitskosten und Investitionen in das Anlagevermögen erheblich senken. Für Distributoren führt dies zu stabileren Preisen und einer zuverlässigeren Lieferkette, da die Produktion weniger von der Verfügbarkeit von Arbeitskräften abhängt.
Unterstützung von Full-Spectrum-Portfolios
Großhändler profitieren von One-Stop-Sourcing, wenn Produzenten vielseitige Abfüllanlagen einsetzen, die verschiedene Behältergrößen und Honigviskositäten verarbeiten können. Diese Flexibilität ermöglicht es einer einzigen Anlage, ein umfassendes Produktportfolio herzustellen, von kleinen Einzelhandelsgläsern bis hin zu Großgebinden, alles innerhalb desselben technischen Ökosystems.
Technische Kompromisse verstehen
Kapitalinvestition vs. langfristige Rendite
Die primäre Hürde für viele Betriebe ist die anfängliche Investition in das Anlagevermögen, die für industrielle Maschinen erforderlich ist. Obwohl die Kosten höher sind als bei manuellen Einrichtungen, realisiert sich die Kapitalrendite durch erhöhte Effizienz, reduzierte Abfälle und Zugang zu höherpreisigen Premium-Märkten, die nicht standardisierte Produkte ablehnen.
Wartung und technisches Know-how
Automatisierte Systeme erfordern ein höheres Maß an technischem Fachwissen für Einrichtung, Kalibrierung und routinemäßige Wartung. Distributoren sollten mit Lieferanten zusammenarbeiten, die dedizierten Kundenservice und schnelle Reaktionszeiten bieten, um sicherzustellen, dass Produktionsausfälle minimiert und die Auftragsabwicklung effizient bleibt.
Komplexität bei Kleinchargen-Anpassungen
Während diese Maschinen bei der Hochvolumen-Standardisierung hervorragend sind, können sie bei einem Wechsel zwischen stark unterschiedlichen Verpackungsformaten erhebliche Stillstandszeiten für die Neukalibrierung erfordern. Produzenten müssen den Bedarf an betrieblicher Geschwindigkeit mit der Marktnachfrage nach verschiedenen Verpackungsstilen abwägen.
Wie Sie dies in Ihre Vertriebsstrategie integrieren
Die richtige Wahl für Ihr Ziel treffen
- Wenn Ihr Hauptaugenmerk auf dem Vertrieb im Premium-Einzelhandel liegt: Bevorzugen Sie Lieferanten, die Anlagen mit hochpräziser Dosierung und aseptischer Versiegelung einsetzen, um Premium-Präsenz im Regal und Sicherheit zu gewährleisten.
- Wenn Ihr Hauptaugenmerk auf dem Großmengen-Export liegt: Konzentrieren Sie sich auf die Beschaffung von Partnern mit Hochdurchsatzmaschinen, die große Aufträge mit extrem schnellen Lieferzeiten erfüllen können.
- Wenn Ihr Hauptaugenmerk auf Markenintegrität und Rückverfolgbarkeit liegt: Wählen Sie Produzenten, die automatisierte Datenprotokollierungssysteme nutzen, um die für Bio- und Herkunfts-zertifizierte Produkte erforderliche Transparenz zu bieten.
Durch die Integration industrieller Automatisierung in die Honig-Wertschöpfungskette können Distributoren ein professionelles, standardisiertes und sicheres Produkt garantieren, das den höchsten globalen Handelsstandards entspricht.
Zusammenfassungstabelle:
| Wichtige technische Funktion | Kommerzieller Nutzen | Auswirkung auf die B2B-Wertschöpfungskette |
|---|---|---|
| Geschlossenes Kreislaufsystem | Verhindert Sekundärkontamination | Garantiert biologische Integrität und Produktsicherheit |
| Präzisions-Dosierkontrolle | Beseitigt Produktverschwendung/Unterfüllung | Sichert Gewichtskonsistenz und rechtliche Konformität |
| Hochgeschwindigkeits-Durchsatz | Wandelt Erträge schnell in Bestände um | Ermöglicht ultraschnelle Lieferung für Großaufträge |
| Aseptische Versiegelung | Verlängert Haltbarkeit und bietet Manipulationsschutz | Wichtig für den internationalen Langstreckentransport |
| Integrierte Datenprotokollierung | Bietet vollständige Prozesstransparenz | Vereinfacht die Rückverfolgbarkeit für Premium-Exportmärkte |
Skalieren Sie Ihr Honiggeschäft mit HONESTBEE
Suchen Sie nach Möglichkeiten, Ihre Honigverarbeitung zu optimieren oder Ihr Großhandelsinventar zu erweitern? HONESTBEE bietet eine umfassende One-Stop-Sourcing-Lösung für gewerbliche Imkereien und B2B-Distributoren weltweit.
Wir bieten ein breites Spektrum an professioneller Ausrüstung, darunter hochepräzise Honigabfüllmaschinen, spezialisierte Bienenstock-Hardware und ein komplettes Sortiment an Imkereibedarf und kulturellen Merchandising-Artikeln. Durch eine Partnerschaft mit uns profitieren Sie von:
- Branchenexpertise: Jahrzehntelanges Fachwissen zur Beratung Ihrer technischen Investitionen.
- Schnelle Auftragsabwicklung: Ultraschnelle Lieferung und effiziente Auftragsabwicklung, um Ihre Lieferkette am Laufen zu halten.
- Außergewöhnlicher Service: Dedizierte Unterstützung, um sicherzustellen, dass Ihre Maschinen mit Spitzenleistung arbeiten.
Sind Sie bereit, Ihre Gewinnspannen und Lieferzuverlässigkeit zu verbessern? Kontaktieren Sie HONESTBEE noch heute, um unsere Großhandelsangebote und Premium-Handelsdienstleistungen zu erkunden!
Referenzen
- Roberta Milardo. The Role of Knowledge and Innovation in Organic Farming Systems: A Systematic Literature Review. DOI: 10.3390/su17146563
Dieser Artikel basiert auch auf technischen Informationen von HonestBee Wissensdatenbank .
Ähnliche Produkte
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Kommerzielle rotierende Honigabfüllmaschine für die Produktion
- Kleine Honigabfüllmaschine mit doppelter Düse für die Verpackung von Honigbeuteln
- Kleine Honigabfüllmaschine Sachet-Verpackungsanlage mit einer Düse
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
Andere fragen auch
- Welche Rolle spielt die professionelle Honigabfüllanlage bei der Qualitätskontrolle? Gewährleistung von Konsistenz und Produktstabilität
- Was sind die gängigen Arten von Abfüllmaschinen für Honig? Die richtige Lösung für Ihren Bienenstand wählen
- Wie helfen Honigabfüll- und Verarbeitungsmaschinen bei der Erhaltung von heimischen Bienenprodukten? Steigern Sie den Wert mit HONESTBEE-Technologie
- Wie stellen Hochpräzisions-Honigabfüllmaschinen die Qualität sicher? Optimieren Sie Ihre kommerzielle Produktion mit HONESTBEE
- Was ist ein Hauptmerkmal der neuen Generation der Honigabfüllmaschine? Die fortschrittliche elektronische Steuerung