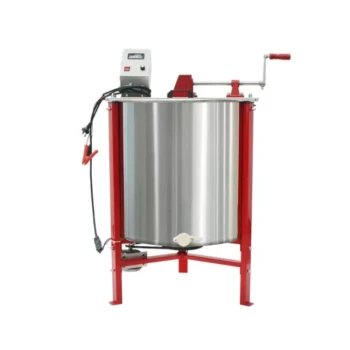
Moderne Honigverarbeitungsanlagen bilden das Bindeglied zwischen der Produktion im Bienenstock und der Marktreife. Honigschleudersysteme, Filtrations- und Kläranlagen sowie automatisierte Abfüllmaschinen helfen kommerziellen Imkereien, größere Ernten zu verarbeiten und dabei die Reinheit zu bewahren, die Hygiene zu verbessern und gleichbleibende Füllgewichte zu liefern. Sie ermöglichen zudem eine schnellere Abfüllung, eine geringere Abhängigkeit von manueller Arbeit und eine zuverlässigere Belieferung von Einzelhandels-, Großhandels- und Exportmärkten.
Die zentrale Rolle moderner Honigmaschinentechnik ist die kontrollierte Skalierung: Sie hilft Imkereien, Honig von der Gewinnung bis zur Vermarktung mit größerer Konsistenz, geringerem Kontaminationsrisiko und einer für den globalen Vertrieb geeigneten Verpackungskapazität zu bringen.
Warum kommerzielle Imkereien mehr als nur manuelle Verarbeitung benötigen
Große Ernten stellen eine Herausforderung für die Kapazität dar
Manuelle Gewinnung und Abfüllung mögen bei kleinen Mengen praktikabel sein, werden jedoch während der Hauptblütezeiten oder bei häufiger Ernte schwer kontrollierbar. Kommerzielle Imkereien benötigen Anlagen, die konzentrierte Ernten schnell verarbeiten können, ohne Engpässe zwischen Gewinnung, Filtration, Lagerung und Verpackung zu verursachen.
Eine koordinierte Verarbeitungslinie ermöglicht es Erzeugern, höhere Volumina zu bewältigen und gleichzeitig einen vorhersehbaren Arbeitsablauf von der Wabenentnahme bis zum fertigen Produkt aufrechtzuerhalten.
Globale Käufer erwarten wiederholbare Qualität
Großhändler, Einzelhändler und Importeure verlangen in der Regel Produkte, die in Aussehen, Gewicht, Hygiene und Verpackungsqualität konsistent sind. Abweichungen, die durch manuelle Abfüllung oder unkontrollierte Handhabung entstehen, können das Kundenvertrauen untergraben und die Einhaltung gesetzlicher Vorschriften erschweren.
Moderne Anlagen helfen dabei, die Schritte zu standardisieren, die sich am unmittelbarsten auf die kommerzielle Akzeptanz auswirken.
Wie Gewinnungs- und Filtrationsanlagen die Produktqualität schützen
Effiziente Gewinnung verbessert den Durchsatz
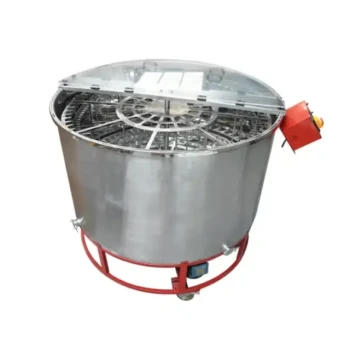
Professionelle Honigschleudersysteme entfernen den Honig effizienter aus der Wabe als manuelle Methoden. Dies erhöht die Verarbeitungskapazität und hilft Imkereien, geernteten Honig ohne unnötige Verzögerungen in ein stabiles, marktfähiges Produkt zu verwandeln.
Eine schnellere Verarbeitung ist besonders wertvoll, wenn innerhalb eines kurzen Erntefensters große Mengen anfallen.
Filtration entfernt unerwünschtes Material
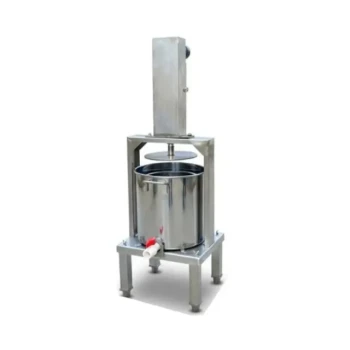
Verarbeitungs-Filtrationsanlagen helfen dabei, den Honig nach der Gewinnung von Wachspartikeln und anderen Rückständen zu trennen. Dies sorgt für ein saubereres, gleichmäßigeres Produkt für die anschließende Klärung, Lagerung und Abfüllung.
Die Filtration ersetzt weder eine verantwortungsvolle Ernte noch die Qualitätskontrolle, bietet aber einen wichtigen Kontrollpunkt in der Verarbeitungskette.
Erhitzen und Klären erfordern Prozessdisziplin
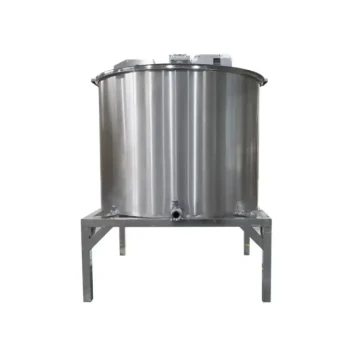
Erhitzungs- und Klärbehälter können die Handhabung von konzentriertem Honig unterstützen und ihn für die Abfüllung vorbereiten. Das Temperaturmanagement ist jedoch entscheidend, da übermäßige Hitze die Honigqualität negativ beeinflussen kann.
Anlagen sollten daher mit entsprechenden Kontrollmechanismen ausgewählt und betrieben werden, anstatt sie als Ersatz für ein sorgfältiges Prozessmanagement zu betrachten.
Wie automatisierte Abfüllmaschinen Verpackungsanforderungen erfüllen
Präzise Dosierung schafft einheitliche Produkte
Industrielle Honigabfüllmaschinen verwenden kontrollierte Dosiersysteme, wie z. B. Kolben- oder gewichtsbasierte Systeme, um konsistente Mengen in jeden Behälter abzugeben. Dies verbessert die Einheitlichkeit der Verpackung und hilft Erzeugern, die deklarierten Gewichte und die Erwartungen an die kommerzielle Verpackung zu erfüllen.
Eine genaue Dosierung reduziert zudem Produktverluste und macht die Bestandsplanung vorhersehbarer.
Automatisierung reduziert manuellen Kontakt
Die automatisierte Abfüllung begrenzt die unnötige menschliche Handhabung während der Verpackungsphase. Weniger manuelle Kontaktpunkte können das Risiko einer Sekundärkontamination verringern und hygienischere Verarbeitungsbedingungen unterstützen.
Dies ist besonders wichtig für Imkereien, die Einzelhandelsketten, Exportkäufer und andere Kunden mit formellen Hygieneanforderungen beliefern.
Höhere Geschwindigkeiten unterstützen die Nachfrage in der Hochsaison
Automatisierte Abfülllinien können Honig in einem wesentlich gleichmäßigeren Tempo verpacken als manuelle Betriebe. Dies hilft Imkereien, auf Großaufträge, saisonale Nachfrage und Anforderungen an eine schnelle Auftragsabwicklung zu reagieren, ohne den Arbeitsaufwand im gleichen Maße wie den Ausstoß zu erhöhen.
Für Distributoren und Großhändler kann diese Kapazität eine zuverlässigere Produktverfügbarkeit bedeuten.
Versiegelung schützt das Endprodukt
Geeignete Versiegelungs- und Verpackungssysteme tragen dazu bei, den Kontakt mit Luft und externen Verunreinigungen nach der Abfüllung zu begrenzen. Eine reduzierte Exposition kann dazu beitragen, die natürlichen Eigenschaften des Honigs während der Lagerung und des Transports zu bewahren, obwohl die Verpackungsleistung weiterhin von der Behälterqualität, den Lagerbedingungen und der korrekten Maschineneinstellung abhängt.
Das Ziel ist nicht nur, Behälter schnell zu füllen, sondern die Produktintegrität auf dem Weg zum Endmarkt zu schützen.
Wie Maschinen das kommerzielle Wachstum unterstützen
Sie senken die Arbeitsbelastung
Die Automatisierung reduziert den repetitiven manuellen Arbeitsaufwand für Gewinnung, Abfüllung und Verpackung. Arbeitskräfte können dann für Qualitätskontrollen, Anlagenüberwachung, Imkereimanagement und Auftragsabwicklung eingesetzt werden.
Eine geringere Arbeitsintensität verbessert die betriebliche Effizienz, insbesondere dort, wo kommerzielle Mengen eine manuelle Verarbeitung teuer oder schwer skalierbar machen.
Sie ermöglichen standardisierte Produktlinien
Mit zuverlässigen Abfüll- und Verpackungsanlagen können Imkereien konsistente Einheiten für den Einzelhandel, größere Großhandelsbehälter oder Exportformate produzieren. Ein flexiblerer Verpackungsbetrieb ermöglicht es Lieferanten, mehrere Kundensegmente von derselben Verarbeitungsbasis aus zu bedienen.
Dies unterstützt ein breiteres Produktportfolio, ohne dass jeder Auftrag als separates manuelles Projekt behandelt werden muss.
Sie stärken die Markenbildung und Wertschöpfung
Professionelle Verpackungen ermöglichen es Erzeugern, Honig nicht nur als undifferenzierte Massenware zu verkaufen. Konsistente Abfüllung, hygienische Präsentation und differenzierte Verpackung können die Markenentwicklung unterstützen und den wahrgenommenen Wert des Produkts verbessern.
Dies kann die Abhängigkeit von Zwischenhändlern mit niedrigen Preisen verringern, wobei der Markenerfolg dennoch von verifizierter Qualität, Marktpositionierung und zuverlässigem Vertrieb abhängt.
Sie verbessern die Wirtschaftlichkeit der Imkerei
Eine höhere Gewinnungs- und Verpackungseffizienz kann kommerziellen Betrieben helfen, einen vorhersehbareren Ausstoß und Cashflow zu generieren. Dies ist wichtig, da Imkereien kontinuierlich die Auffüllung der Bienenvölker, Ausrüstung, Wartung, Arbeit und allgemeines Management finanzieren müssen.
Maschinen sind daher nicht nur eine Produktionsinvestition; sie können Teil der breiteren wirtschaftlichen Nachhaltigkeitsstrategie der Imkerei sein.
Was dies für Distributoren und B2B-Käufer bedeutet
Ausrüstung beeinflusst die Lieferzuverlässigkeit
Die Verarbeitungskapazität eines Lieferanten beeinflusst direkt, ob er wiederkehrende Aufträge, saisonale Nachfrage und dringende Nachfüllanforderungen erfüllen kann. Gewinnungs- und Abfüllkapazitäten sollten daher bei der Bewertung eines Honigproduzenten oder Ausrüstungspartners berücksichtigt werden.
Zuverlässige Maschinen garantieren keine zuverlässige Versorgung, bilden aber die betriebliche Grundlage dafür.
Beschaffung aus einer Hand reduziert die Projektkomplexität
Kommerzielle Imkereien benötigen oft mehr als nur eine Abfüllmaschine. Sie benötigen möglicherweise Gewinnungsanlagen, Filtrationseinheiten, Klär- oder Erhitzungsbehälter, Verpackungskomponenten, technische Beratung und Kundendienst.
Ein Beschaffungspartner aus einer Hand kann helfen, das Produktportfolio, die technischen Anforderungen, Reaktionszeiten und Lieferpläne zu koordinieren, anstatt den Käufer mit der Integration unzusammenhängender Ausrüstungsquellen allein zu lassen.
Servicequalität ist Teil der Investition
Schnelle Kommunikation, professionelles Fachwissen, effiziente Auftragsabwicklung und zuverlässige Lieferung sind betriebliche Vorteile für Distributoren und Wiederverkäufer. Sie reduzieren Verzögerungen, wenn Kunden Ersatzeinheiten, erweiterte Kapazitäten oder komplette Verarbeitungslösungen benötigen.
Für B2B-Käufer umfasst der Wert der Maschinen sowohl deren technische Leistung als auch den Support, der vor und nach dem Kauf verfügbar ist.
Die Kompromisse verstehen
Automatisierung erfordert die richtige Spezifikation
Eine Maschine, die zu klein ist, kann einen Produktionsengpass verursachen, während ein überdimensioniertes System die Kapitalkosten erhöhen kann und unterausgelastet bleibt. Die Auswahl sollte das Erntevolumen, die Produktformate, die angestrebten Abfüllraten, den verfügbaren Platz und zukünftige Wachstumspläne widerspiegeln.
Die richtige Lösung ist diejenige, die zum tatsächlichen Arbeitsablauf des Betriebs passt, nicht einfach die Maschine mit der höchsten Nennkapazität.
Hygiene hängt vom gesamten Prozess ab
Automatisierte Anlagen reduzieren die Handhabung, eliminieren aber nicht das Kontaminationsrisiko. Reinigungsverfahren, Materialien mit Lebensmittelkontakt, Praktiken der Bediener, Lagerbedingungen und Wartung bleiben unerlässlich.
Eine hygienische Maschine kann schlechte Hygiene an anderer Stelle in der Verarbeitungslinie nicht ausgleichen.
Produktschutz erfordert kontrollierten Betrieb
Abfüll- und Versiegelungssysteme können den Kontakt mit Luft reduzieren und die Konsistenz verbessern, müssen jedoch korrekt kalibriert und betrieben werden. Übermäßige Erhitzung, ungenaue Dosierung, schlechte Versiegelungen oder ungeeignete Behälter können die Qualität dennoch beeinträchtigen.
Ausrüstung sollte als Teil eines vollständigen Qualitätskontrollsystems bewertet werden und nicht als isolierter Kauf.
Integration kann Liefertermine beeinflussen
Eine komplette Verarbeitungslinie kann mehrere Maschinen und technische Schnittstellen umfassen. Die Bestätigung von Kompatibilität, elektrischen Anforderungen, Installationsbedarf, Ersatzteilen und Bedienerschulung vor der Bestellung hilft, vermeidbare Inbetriebnahmeverzögerungen zu verhindern.
Hier kann erfahrener technischer und kommerzieller Support das Projektrisiko erheblich reduzieren.
Wie Sie dies auf Ihr Projekt anwenden
Die stärkste Ausrüstungsentscheidung beginnt mit dem erforderlichen Qualitätsniveau, dem Durchsatz, den Verpackungsformaten und dem Vertriebsmodell der Imkerei.
- Wenn Ihr Hauptaugenmerk auf einer höheren Gewinnungskapazität liegt: Priorisieren Sie einen professionellen Gewinnungs-, Filtrations- und Klärungsablauf, der Spitzen-Erntevolumina bewältigen kann, ohne nachgelagerte Engpässe zu schaffen.
- Wenn Ihr Hauptaugenmerk auf der Konsistenz im Einzelhandel liegt: Wählen Sie ein automatisiertes Abfüll- und Versiegelungssystem mit präziser Dosierung, hygienischen Produktkontaktflächen und Verpackungsflexibilität.
- Wenn Ihr Hauptaugenmerk auf der Erfüllung von Export- oder Großhandelsaufträgen liegt: Bewerten Sie die komplette Linie auf wiederholbare Gewichte, hygienische Handhabung, zuverlässigen Ausstoß und Kompatibilität mit Groß- oder Einzelhandelsformaten.
- Wenn Ihr Hauptaugenmerk auf niedrigeren Betriebskosten liegt: Vergleichen Sie Arbeitseinsparungen und Durchsatzverbesserungen mit den Anforderungen an Ausrüstung, Wartung, Schulung und Integration.
- Wenn Ihr Hauptaugenmerk auf zuverlässiger Beschaffung liegt: Arbeiten Sie mit einem Lieferanten zusammen, der ein Vollsortiment mit schneller Reaktion, technischem Fachwissen, Kundenservice und effizienter Lieferung kombiniert.
Moderne Honigmaschinentechnik gibt kommerziellen Imkereien die Kontrolle und Konsistenz, die erforderlich sind, um natürliche Ernten in zuverlässige, marktfähige Produkte im globalen Maßstab zu verwandeln.
Zusammenfassungstabelle:
| Aspekt | Rolle moderner Maschinen |
|---|---|
| Gewinnung | Effiziente Entnahme aus der Wabe, bewältigt große Volumina, reduziert Engpässe. |
| Filtration | Entfernt Wachs und Verunreinigungen, sorgt für saubereren Honig für die Klärung. |
| Klären/Erhitzen | Kontrollierte Erhitzung für optimale Viskosität, bewahrt die Qualität. |
| Abfüllung | Präzise Dosierung, einheitliche Füllgewichte, minimaler manueller Kontakt. |
| Versiegelung | Schützt das Produkt, verlängert die Haltbarkeit, erfüllt Hygieneanforderungen. |
| Automatisierung | Reduziert Arbeit, erhöht den Durchsatz, unterstützt die Nachfrage in der Hochsaison. |
| Standardisierung | Konsistente Produktlinien, mehrere Verpackungsformate, Markenwert. |
| Wirtschaftlichkeit | Höhere Effizienz, Cashflow, Nachhaltigkeit für Imkereien. |
Sind Sie bereit, Ihre Honigverarbeitungslinie auf die nächste Stufe zu heben? Bei HONESTBEE liefern wir ein umfassendes Sortiment an Gewinnungs-, Filtrations-, Klär- und automatisierten Abfüllmaschinen, die für kommerzielle Imkereien und Distributoren entwickelt wurden. Unsere Beschaffung aus einer Hand vereinfacht Ihren Ausrüstungskauf und stellt Kompatibilität und Effizienz sicher. Mit schneller Reaktion, fachkundigem technischem Support und ultraschneller Lieferung helfen wir Ihnen, globale Qualitätsstandards zu erfüllen und Ihre Marktreichweite zu erweitern. OEM/ODM-Dienstleistungen und Zertifizierungen sind verfügbar, um Ihr Wachstum zu unterstützen.
Kontaktieren Sie uns noch heute, um Ihre Anforderungen zu besprechen und eine maßgeschneiderte Lösung zu erhalten!
Ähnliche Produkte
- Präzise, langlebige und effiziente HONESTBEE Rotations-Honigabfüllmaschine
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
- Vollautomatische Honigabfüll- und Verpackungsmaschine für Verarbeitungslinie
- Economy Small Honey Filling Machine Honigflaschenfüller Verpackungsmaschine
- Kleine Honigabfüllmaschine mit doppelter Düse für die Verpackung von Honigbeuteln
Andere fragen auch
- Welche Rolle spielt die professionelle Honigabfüllanlage bei der Qualitätskontrolle? Gewährleistung von Konsistenz und Produktstabilität
- Was sind die gängigen Arten von Abfüllmaschinen für Honig? Die richtige Lösung für Ihren Bienenstand wählen
- Wie funktionieren Honigabfüllmaschinen? Präzision und Geschwindigkeit für Ihren Bienenstand
- Wie helfen Honigabfüll- und Verarbeitungsmaschinen bei der Erhaltung von heimischen Bienenprodukten? Steigern Sie den Wert mit HONESTBEE-Technologie
- Wie stellen Hochpräzisions-Honigabfüllmaschinen die Qualität sicher? Optimieren Sie Ihre kommerzielle Produktion mit HONESTBEE