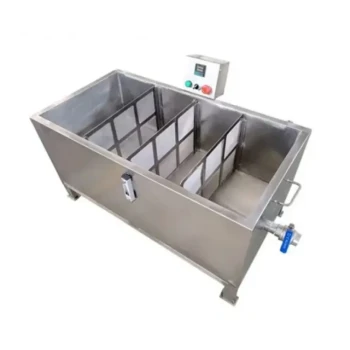
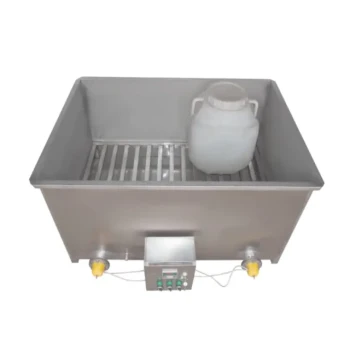
Eine kontrollierte Pasteurisierungsanlage ist die Grundlage für die Sicherheit und kommerzielle Tragfähigkeit von Stachelbienenhonig (SBH). Im Gegensatz zu herkömmlichem Honig weist SBH einen natürlich hohen Feuchtigkeitsgehalt auf – oft über 20 % – wodurch er sehr anfällig für schnelle Fermentation und Verderb ist. Ein spezialisiertes Pasteurisierungssystem nutzt präzise Zeit- und Temperatureinstellungen, um Krankheitserreger wie Sporen von Clostridium botulinum zu eliminieren und zuckertolerante Hefen zu neutralisieren. Dadurch ist das Produkt für empfindliche Verbraucher sicher und haltbar für den weltweiten Vertrieb.
Kontrollierte Pasteurisierung verwandelt einen instabilen Rohstoff in eine standardisierte Ware medizinischer Qualität. Dieser Prozess ist unverzichtbar für Vertriebshändler, die eine lange Haltbarkeit und garantierte mikrobiologische Sicherheit benötigen – ohne die einzigartigen bioaktiven Eigenschaften des Honigs zu beeinträchtigen.
Minderung mikrobiologischer und pathogener Risiken
Beseitigung schädlicher Mikroorganismen
Obwohl Stachelbienenhonig natürliche antibakterielle Eigenschaften besitzt, kann er Sporen von Clostridium botulinum und verschiedene fermentationsauslösende Bakterien enthalten. Eine kontrollierte Pasteurisierungsanlage liefert die notwendige Wärmeenergie, um diese Krankheitserreger zu inaktivieren.
Dieses Sicherheitsniveau ist nicht verhandelbar für B2B-Wiederverkäufer, die empfindliche Bevölkerungsgruppen wie Kinder, ältere Menschen oder immungeschwächte Personen ansprechen.
Neutralisierung zuckertoleranter Hefen
Das einzigartige chemische Profil von SBH umfasst eine hohe Konzentration an Hefen, die in feuchtigkeitsreichen Umgebungen gedeihen. Ohne Gegenmaßnahmen lösen diese Hefen eine natürliche Fermentation aus, die zu Gasbildung, Fehlgeschmack und platzender Verpackung führt.
Präzise Wärmebehandlung inaktiviert diese Hefen effektiv. Dadurch bleibt der Honig während der schnellen Lieferung und bei langjähriger Lagerung im Lager stabil.
Management von hohem Feuchtigkeitsgehalt und physikalischer Stabilität
Bewältigung der Feuchtigkeitsherausforderung
Herkömmliche Honigbienen dehydrieren Nektar effizienter als Stachelbienen. Da SBH mehr Wasser enthält, benötigt er spezialisierte Verarbeitungsgeräte, um seine niedrigere Viskosität und hohe Wasseraktivität zu handhaben.
Kontrollierte Anlagen ermöglichen die Stabilisierung ohne aggressive Dehydration, die das empfindliche Geschmacksprofil des Honigs schädigen könnte. Dadurch bleibt der Premium-Marktwert erhalten, den Großhändler erwarten.
Homogenisierung für kommerzielle Anwendungen
Für Vertriebshändler, die die Kosmetik- oder Medizinbranche beliefern, verfügen Pasteurisierungsanlagen oft über Homogenisierungsfunktionen. Dies gewährleistet eine gleichmäßige Textur und stabile Emulgierung für Cremes oder Sirupe.
Konstanz ist ein Markenzeichen professioneller Branchenkompetenz. Sie ermöglicht Wiederverkäufern zu garantieren, dass jede Charge den genauen Spezifikationen ihrer B2B-Kunden entspricht.
Die Bedeutung thermischer Präzision
Erhaltung bioaktiver Verbindungen
Die größte Herausforderung bei der Honigverarbeitung ist das "Überkochen". SBH ist wegen seiner Flavonoide, Phenolsäuren und entzündungshemmenden Wirkung begehrt – alles Inhaltsstoffe, die hitzeempfindlich sind.
Eine kontrollierte Anlage nutzt präzise Temperatursensoren, um sicherzustellen, dass der Honig die "Abtötungszone" für Mikroben erreicht, während er unter dem Schwellenwert für thermische Zersetzung bleibt. Dieses Gleichgewicht unterscheidet Honig medizinischer Qualität von generischen lebensmitteltauglichen Produkten.
Schutz des ursprünglichen Geschmacks und Aromas
Übermäßige Hitze zerstört die flüchtigen aromatischen Verbindungen, die SBH sein charakteristisches säuerliches Profil verleihen. Automatisierte Systeme sorgen nach der Heizphase für eine schnelle Abkühlung, um die ursprünglichen sensorischen Eigenschaften einzufangen.
Vertriebshändler erhalten ein Produkt, das nach "frischer Ernte" schmeckt, aber das Sicherheitsprofil eines laborgeprüften Pharmazeutikums besitzt.
Verständnis der Kompromisse
Ausrüstungskosten vs. Produktverlust
Hochpräzise Pasteurisierungsanlagen erfordern eine erhebliche Anfangsinvestition im Vergleich zu herkömmlichen "Topf-Heizmethoden". Der Kompromiss besteht jedoch in einer drastischen Reduzierung von Produktverderb und Warenrücksendungen.
Sicherheit vs. "Roh"-Kennzeichnung
Obwohl einige Nischenmärkte "rohen" Honig bevorzugen, ist roher SBH ein risikoreiches Produkt für die großangelegte Verteilung. Der Kompromiss besteht darin, mikrobiologische Sicherheit und Haltbarkeit zu priorisieren, um den Ruf der Marke entlang internationaler Lieferketten zu schützen.
Wie Sie dies in Ihrer Beschaffungsstrategie anwenden
Die Wahl eines Lieferanten mit kontrollierter Pasteurisierungsinfrastruktur ist ein strategischer Schritt für jeden großvolumigen Vertriebshändler. Es minimiert Haftungsrisiken und maximiert gleichzeitig die Produktvielfalt.
- Wenn Ihr Hauptfokus auf SBH medizinischer oder kosmetischer Qualität liegt: Priorisieren Sie Lieferanten, die kontrollierte Anlagen mit integrierter Homogenisierung nutzen, um einen stabilen, aktiven Wirkstoff für Ihre Rezepturen zu gewährleisten.
- Wenn Ihr Hauptfokus auf globaler Einzelhandelsverteilung liegt: Suchen Sie nach Honig, der mit präzisen thermischen Kontrollen verarbeitet wurde, um eine Haltbarkeit von mindestens 12–24 Monaten ohne Fermentation zu gewährleisten.
- Wenn Ihr Hauptfokus auf hochwertigen kulinarischen Märkten liegt: Überprüfen Sie, ob der Pasteurisierungsprozess Schnellkühltechnologie umfasst, um das einzigartige, komplexe Geschmacksprofil und Aroma des Honigs zu erhalten.
Indem Sie auf kontrollierte Pasteurisierung bestehen, stellen Sie sicher, dass Ihre Lieferkette auf einem Fundament aus Sicherheit, Stabilität und kompromissloser Qualität aufbaut.
Zusammenfassungstabelle:
| Wesentliche Herausforderung | Auswirkung der Pasteurisierung | Nutzen für B2B-Vertriebshändler |
|---|---|---|
| Hoher Feuchtigkeitsgehalt | Neutralisiert zuckertolerante Hefen | Verhindert Fermentation und Verpackungsausfälle |
| Pathogenes Risiko | Eliminiert Sporen von C. botulinum | Garantierte Sicherheit für medizinische und empfindliche Märkte |
| Hitzempfindlichkeit | Präzise thermische Kontrolle | Erhält bioaktive Verbindungen und das säuerliche Profil |
| Chargenunterschiede | Integrierte Homogenisierung | Gewährleistet gleichmäßige Textur für kosmetische/medizinische Anwendungen |
| Kurze Haltbarkeit | Mikrobiologische Stabilisierung | Ermöglicht weltweiten Export und 12–24 monatige Lagerung |
Steigern Sie Ihre Honigqualität mit den Verarbeitungslösungen von HONESTBEE
Als führender Partner für kommerzielle Imkereien und B2B-Wiederverkäufer bietet HONESTBEE eine Komplettbeschaffung für die gesamte Wertschöpfungskette der Imkerei. Wir sind spezialisiert auf die Bereitstellung leistungsstarker Maschinen, einschließlich Honigabfüllmaschinen und spezialisierter Bienenkastenbauausrüstung, die entwickelt wurde, um die strengen Sicherheitsstandards des globalen Marktes zu erfüllen.
Warum HONESTBEE für Ihr Vertriebsgeschäft wählen?
- Umfassendes Portfolio: Von industriellen Verarbeitungswerkzeugen bis hin zu honigbezogenen Kulturprodukten.
- Skaliert ausgelegt: Optimiert für Vertriebshändler und Großhändler, die eine zuverlässige Lieferung und hohe Gewinnmargen benötigen.
- Branchenkompetenz: Professionelle Beratung zu OEM/ODM-Unterstützung und internationalen Qualitätszertifizierungen.
- Schnelle Abwicklung: Effiziente Auftragsverarbeitung und ultraschnelle Lieferung, um Ihre Lieferkette in Bewegung zu halten.
Sind Sie bereit, eine sichere, hochwertige Honigversorgung aufzubauen? Kontaktieren Sie unser Expertenteam noch heute, um Ihre Großhandelsanforderungen zu besprechen!
Referenzen
- Belay Gezahegn Gebreyes, Nkoba Kiatoko. The Physicochemical Properties, Biochemical Makeup, and Health Benefits of Honey Produced From Stingless Bees (Apidae: <i>Meliponini</i> ). DOI: 10.1155/jfq/7570525
Dieser Artikel basiert auch auf technischen Informationen von HonestBee Wissensdatenbank .
Ähnliche Produkte
- Professionelle Edelstahl-Honigfiltriermaschine mit Wasserbadheizung für die Imkerei
- HONESTBEE Kommerzieller Aufrechter Honigschmelzer
- Automatische Honigabfüll- und Filtriermaschine für die Imkerei Flaschenabfüllung
- Hochwertige Honig-Luftentfeuchter-Trockner-Eindickungsmaschine für die Bienenzucht
- Hochleistungs-Edelstahl-Honigverarbeitungsmaschine Dekristallisationsbehälter
Andere fragen auch
- Warum ist die Filterung von Honig ein wichtiger Schritt bei der Honigverarbeitung? Gewährleistung von Reinheit, Klarheit und Vermarktbarkeit
- Ist es notwendig, Honig nach der Extraktion zu filtern? Ein Leitfaden zum Sieben vs. Rohhonig
- Was ist die beste Methode, um Honig zu filtern? Ein Leitfaden für Qualität, Klarheit und Rohkost-Erhaltung
- Warum wird Honig gefiltert? Für Klarheit, Stabilität und Verbraucherattraktivität
- Welche Vorteile bieten Honigfilter? Reinheit, Effizienz und Marktakzeptanz erreichen